Wo Ausbeute bei Kokosmilch verloren geht: Eine Verlustkarte auf Anlagenebene
In einer Kokosverarbeitungsanlage entsteht Ausbeuteverlust selten durch ein einzelnes großes Ereignis. Meist handelt es sich um eine Kette kleiner Verluste: zurückgewiesene Nüsse, zäher Maischefluss, unzureichend aufgeschlossene Zellen, überlastete Siebe, in Fasern gebundene Creme, instabile Separation und Produkt, das aufgrund hoher Viskosität in der Linie zurückgehalten wird.
Enzymereach arbeitet als Enzymlieferant für Kokosverarbeitungsbetriebe, die eine kontrolliertere Extraktion, einen gleichmäßigeren Fluss und reproduzierbares Chargenverhalten benötigen, ohne die Produktionslinie in ein Laborprojekt zu verwandeln. Diese Verlustkarte richtet sich an Produktions-, Engineering-, QS- und Einkaufsteams, die nach praktischen Ansatzpunkten zur Wertsteigerung suchen.
Kurzfassung: Ausbeute geht verloren, wenn der Prozess Kokosfeststoffe nicht mehr effizient freisetzt, bewegt oder trennt
Die Ausbeute von Kokosmilch hängt davon ab, wie gut die Anlage Folgendes leisten kann:
- Gleichmäßige Rohware annehmen
- Öl- und cremehaltiges Gewebe bei der Zerkleinerung freilegen
- Eingeschlossene Flüssigkeit aus Fasern freisetzen
- Slurry ohne übermäßige Viskosität fördern
- Sieben, ohne dass die Siebe zusetzen
- Creme- und Wasserphase sauber trennen
- Wärmebehandlung durchführen, ohne nachgelagerte Instabilität zu erzeugen
Enzyme können mehrere dieser Schritte unterstützen, indem sie pflanzliche Zellwandbestandteile modifizieren, die Flüssigkeit zurückhalten, Viskosität erzeugen und die Filtrationslast erhöhen. Die besten Ergebnisse entstehen, wenn der Enzymeinsatz als Werkzeug der Prozesssteuerung positioniert wird – nicht als kurzfristiger Zusatz am Ende.
1. Annahme: Ausbeuteverlust beginnt vor dem ersten Schnitt
Schwankungen in der Rohkokosnuss verursachen die erste Ausbeutelücke. Reifegrad, Lagerzeit, Fruchtfleischdicke, mikrobiologischer Zustand und Trockenheit beeinflussen das Extraktionsverhalten.
Häufige Verlustsignale
- Hohe Schwankungen der Kernfeuchte
- Spröderes oder zu trockenes Fruchtfleisch beim Eintrag in die Vermahlung
- Mehr Chargen außerhalb der Spezifikation nach Lagerverzögerungen
- Schwankungen von Milchfeststoffen und Fettausbeute von Charge zu Charge
Kontrollpunkte auf Anlagenebene
Die Annahme sollte Nüsse nicht nur nach optischer Qualität klassifizieren. Sie sollte der Produktion auch helfen, das Extraktionsverhalten vorherzusagen. Wenn älteres oder trockeneres Material in dasselbe Programm wie frischeres Material geleitet wird, kann die Anlage höhere Faserrückhaltung, dickere Slurry und geringere Milchfreisetzung feststellen.
Enzymereach-Sicht: Die Enzymleistung ist konstanter, wenn Rohstoffschwankungen sichtbar sind. Eine Segmentierung von Partien nach Prozessverhalten hilft Anlagen, das richtige Behandlungsfenster zu wählen, statt Ausbeuteverlusten erst nach der Separation hinterherzulaufen.
2. Enthülsen und Schalenentfernung: Mechanischer Verlust wird zum Prozessverlust
Enthülsen und Schalenentfernung sind keine Punkte für die Enzymanwendung, beeinflussen jedoch die nachgelagerte Linie. Übermäßiger Bruch, Fremdmaterial oder uneinheitliche Handhabung des Fruchtfleischs können Sortierverluste erhöhen und die Vorbereitung des Zulaufs verlangsamen.
Wo Ausbeute verschwindet
- Fruchtfleisch bleibt an der Schale haften
- Physische Beschädigung führt zu unnötigem Nachschneiden
- Fremdmaterial erhöht Ausschuss oder Nacharbeit
- Ungleichmäßiger Zulauf in Paring und Wäsche
Worauf zu achten ist
Schon ein kleiner Anstieg des verworfenen Fruchtfleischs in dieser Phase kann über eine Woche zu erheblichen Produktionskosten führen. Erfassen Sie Ausschussbehälter und Schnittverluste nach Schicht, nicht nur nach Tag, da Bedienertechnik und Anlagenzustand häufig als versteckte Ausbeuteschwankungen sichtbar werden.
3. Paring und Waschen: Oberflächenreinigung kann verwertbares Material entfernen
Paring ist für Farbe und Qualität erforderlich, doch zu aggressives Entfernen nimmt nutzbares Kokosfruchtfleisch mit. Auch Waschen kann Feinpartikel entfernen, die sonst zu extrahierbaren Feststoffen beitragen würden, insbesondere bei rauer Handhabung.
Häufige Verlustsignale
- Dicke Paring-Schälströme
- Weißes Fruchtfleisch im Schälabfall sichtbar
- Feinanteile werden mit dem Waschwasser ausgetragen
- Geringere Feststoffmenge beim Eintritt in die Vermahlung trotz normalem Eingangsgewicht
Produktionsorientierte Prüfung
Messen Sie den Zusammenhang zwischen Paring-Abfall und extrahierter Kokosmilchausbeute. Wenn das Paring aufgrund von Farbreklamationen strenger wird, kann die Anlage ein Qualitätsproblem lösen und gleichzeitig eine größere Ausbeutestrafe erzeugen.
4. Zerkleinerung und Vermahlung: Der Engpass beim Zellaufschluss
Die Vermahlung ist einer der wichtigsten mechanischen Kontrollpunkte bei der Kokosmilchextraktion. Ist die Vermahlung zu grob, bleibt Flüssigkeit im Gewebe eingeschlossen. Ist sie zu fein, kann eine dicke Slurry entstehen, die Pumpenlast, Siebverblockung und Separatorbelastung erhöht.
Muster von Ausbeuteverlusten
- Grobe Partikel verlassen die Extraktion noch cremehaltig
- Übermahlene Maische erzeugt hohe Viskosität
- Siebe belasten sich nach Mühlenanpassungen schneller
- Presskuchen oder ausgepresste Faser wirkt weiterhin nass und cremig
Wo Enzyme helfen können
Eine Enzymbehandlung kann helfen, die Zellwandstruktur der Kokosnuss zu lockern. Dadurch wird die Freisetzung eingeschlossener Flüssigkeit unterstützt und der Widerstand reduziert, der die Maische schwer förderbar macht. Dies ist besonders wertvoll, wenn die Anlage die Ausbeute verbessern möchte, ohne so aggressiv zu mahlen, dass die Filtration leidet.
Beste Produktionsfrage: Verlieren wir Ausbeute, weil die Zellen nicht ausreichend geöffnet sind, oder weil die Slurry nach dem Öffnen zu schwer zu trennen ist?
5. Extraktion und Mischen: Rückgewinnung hängt von Kontakt ab, nicht nur von Wasserzugabe
Die Extraktionseffizienz hängt von Temperaturprofil, Wasserverhältnis, Mischintensität, Kontaktzeit und Partikelverteilung ab. Mehr Wasser ist nicht immer die Lösung. Es kann das Volumen erhöhen, den Strom verdünnen und nachgelagerte Verdampfung oder Standardisierung überlasten.
Versteckte Ausbeuteverluste
- Kurze Kontaktzeit während Schichten mit hohem Durchsatz
- Schlechte Durchmischung in Tanks mit Totzonen
- Uneinheitliche Slurry-Temperatur
- Rückgewonnene Milch über das wirtschaftliche Ziel hinaus verdünnt
- Creme bleibt in der ausgepressten Faser zurück
Enzymgestützte Chance
Ein kontrollierter Enzymschritt kann die Extraktion verbessern, indem er die Maische während des Mischens reaktionsfähiger macht. Das Ziel ist nicht einfach ein dünneres Produkt. Das Ziel sind bessere Freisetzung, geringerer Widerstand in der Slurry und ein besser vorhersehbarer Zulauf zu Siebung und Separation.
6. Pressen: Nasser Kuchen ist ein Ausbeutebericht in physischer Form
Ausgepresste Kokosfaser sagt die Wahrheit. Wenn Presskuchen sichtbar cremig, ölig oder nass ist, leitet die Anlage Wert in Abfall, Tierfutter oder geringwertige Ströme ab.
Indikatoren der Verlustkarte
- Hohe Feuchte in der ausgetragenen Faser
- Sichtbare weiße Milchrückstände im Kuchen
- Steigender Pressdruck ohne bessere Rückgewinnung
- Häufige Pressenreinigung durch Faserverdichtung
Praktische Kontrollpunkte
- Partikelgröße des Zulaufs prüfen, bevor die Presse verantwortlich gemacht wird
- Maischeviskosität bestätigen, bevor der Druck erhöht wird
- Enzymkontaktbedingungen vor dem Pressen überprüfen
- Kuchenzustand nach Charge und Rohstoffpartie verfolgen
Härteres Pressen kann Anlagenverschleiß verursachen und dennoch eingeschlossene Milch nicht zurückgewinnen, wenn die Maischestruktur der eigentliche Engpass ist.
7. Siebung und Filtration: Verblockung verwandelt Ausbeute in Stillstand
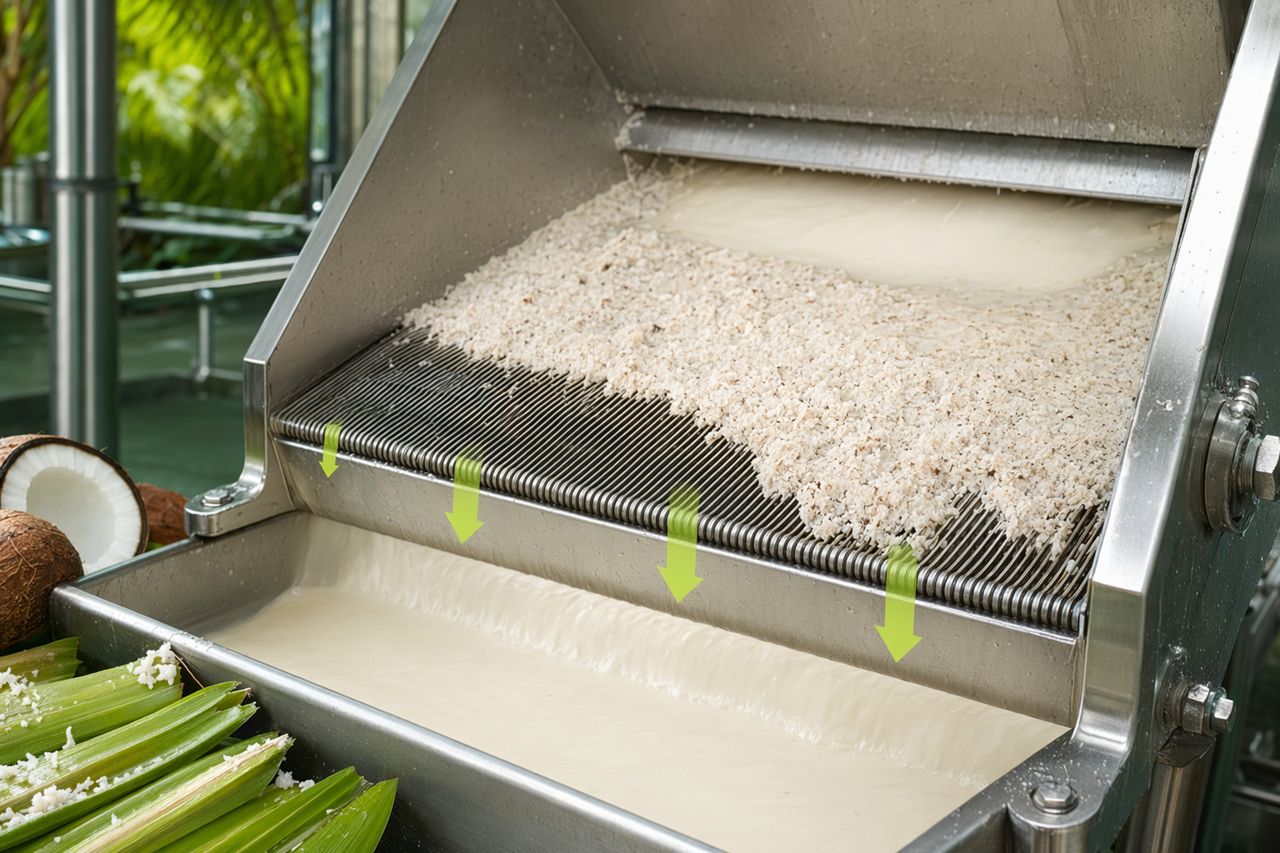
Siebe und Filter schützen die Produktqualität, können aber ebenfalls zu Ausbeuteverlustpunkten werden. Wenn Kokosfaser, Feinpartikel und viskose Bestandteile das Sieb überlasten, verlangsamt sich die Linie. Bediener können umgehen, verdünnen, rezirkulieren oder zur Reinigung stoppen.
Häufige Symptome
- Kurze Sieblaufzeit
- Steigender Druck vor der geplanten Reinigung
- Produkt wird in Fasermatten zurückgehalten
- Übermäßige Spülverluste bei der Reinigung
- Schwankende Feststoffe im nachgelagerten Zulauf
Relevanz von Enzymen
Indem Enzyme helfen, Faserverhalten und Slurry-Viskosität zu steuern, können sie die Last reduzieren, die die Siebung erreicht. Besserer Fluss kann weniger zurückgehaltene Milch, weniger Unterbrechungen und einen konstanteren Zulauf zu Separatoren bedeuten.
8. Separation: Cremerückgewinnung hängt von der Zulaufkonstanz ab
Zentrifugale Separation funktioniert am besten mit stabilem Zulauf. Wenn Viskosität, Temperatur, Partikellast oder Feststoffverteilung schwanken, wird die Cremerückgewinnung uneinheitlich. Ausbeute kann als Fett in der Wasserphase oder als im Schlamm zurückgehaltenes Produkt verloren gehen.
Darauf achten
- Instabilität der Cremeschicht
- Zu viele Feststoffe im Separatoraustrag
- Fettübertrag in die leichtere Phase
- Häufige Separatorreinigung
- Leistungsschwankungen nach vorgelagerten Mahländerungen
Steuerungsprinzip
Die Separation sollte nicht dazu dienen, vorgelagerte Inkonstanz zu lösen. Eine Anlage, die Maischevorbereitung, Enzymbehandlung, Sieblast und Zulauftemperatur stabilisiert, gibt dem Separator eine bessere Chance, Creme vorhersehbar zurückzugewinnen.
9. Thermische Verarbeitung: Wärme fixiert sowohl Gewinne als auch Fehler
Thermische Verarbeitung schützt Sicherheit und Haltbarkeit, kann jedoch vorgelagerte Probleme verstärken. Ein Zulauf mit instabilen Feststoffen, übermäßiger Viskosität oder uneinheitlicher Fettverteilung kann Fouling, Anbrennen, Geschmacksbelastung oder Texturschwankungen verursachen.
Ausbeuterelevante Wärmeprobleme
- Mehr Produkt bleibt während der Reinigung in Wärmetauschern zurück
- Fouling verkürzt die Laufzeit
- Mehr Nacharbeit aufgrund von Textur- oder Separationsfehlern
- Produktverlust bei Anfahr- und Abschaltübergängen
Warum vorgelagerte Enzymsteuerung wichtig ist
Der Enzymschritt muss so ausgelegt sein, dass er Extraktion und Fluss vor der Wärmebehandlung unterstützt. Sobald das Produkt thermisch verarbeitet ist, lassen sich Probleme mit vorgelagerter Freisetzung und Viskosität nicht mehr leicht korrigieren.
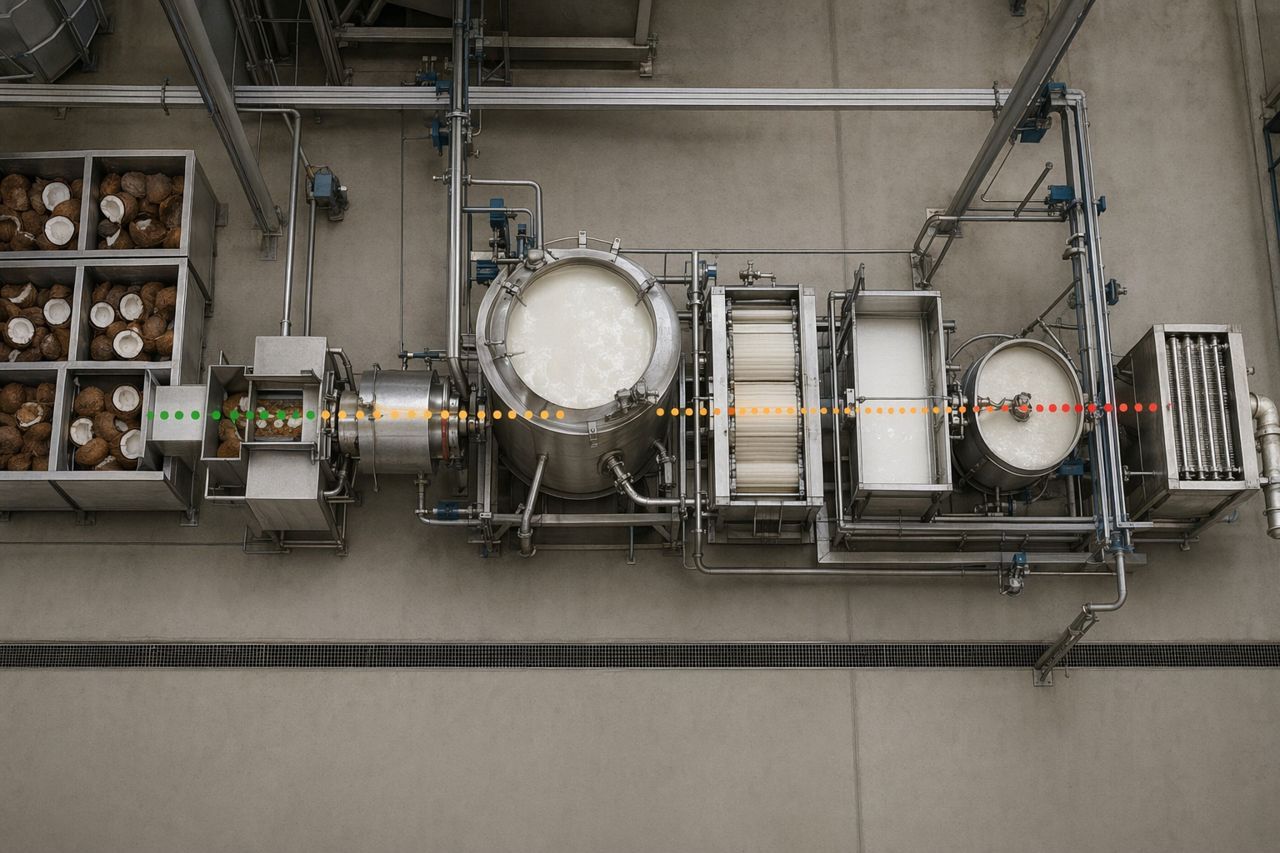
Die Verlustkarte auf Anlagenebene
| Prozessbereich | Typischer Ausbeuteverlust | Betriebliche Auswirkung | Enzymbezogene Chance |
|---|---|---|---|
| Annahme | Schwankende Kernqualität | Chargeninkonsistenz | Behandlungsfenster an Rohstoffverhalten anpassen |
| Enthülsen und Schalenentfernung | Fruchtfleisch bleibt zurück oder wird verworfen | Geringerer nutzbarer Input | Vorgelagerte Sortierdaten für die Prozessplanung verbessern |
| Paring und Waschen | Übermäßiger Schnittverlust und Verlust von Feinanteilen | Weniger extrahierbare Masse | Nutzbares Fruchtfleisch vor der Extraktion schützen |
| Vermahlung | Unzureichend geöffnete Zellen oder zu dicke Slurry | Geringere Freisetzung oder höhere Last | Freisetzung unterstützen, ohne zu übermahlen |
| Extraktion | Creme bleibt in der Faser zurück | Geringere Milchrückgewinnung | Zellwandabbau und Flüssigkeitsfreisetzung verbessern |
| Pressen | Nasser, cremiger Kuchen | Wert verlässt die Anlage im Abfallstrom | Faserrückhaltung vor dem Pressen reduzieren |
| Siebung | Verblockung und zurückgehaltenes Produkt | Stillstand und Spülverlust | Filtrationslast senken und Fluss stabilisieren |
| Separation | Fettübertrag und Schlammverlust | Schwankende Cremausbeute | Separatoren mit konstanterer Viskosität und Feststofflast beschicken |
| Thermische Verarbeitung | Fouling und Nacharbeit | Kürzere Läufe und Produktverlust | Stabilen vorgelagerten Prozess absichern |
Wie Ausbeuteverluste untersucht werden, ohne die Produktion zu stören
Ein praxisnahes Ausbeuteprojekt sollte mit einer kontrollierten Karte beginnen, nicht mit einer kompletten Umgestaltung der Linie.
Schritt 1: Verluststrom definieren
Wählen Sie zunächst einen messbaren Verluststrom:
- Nasser Presskuchen
- Siebrückstand
- Separatoraustrag
- Reinigungs- und Spülverlust
- Nacharbeit nach der Wärmebehandlung
Schritt 2: Verlust mit vorgelagertem Verhalten verbinden
Fragen Sie, was sich vor dem Auftreten des Verlusts verändert hat:
- Rohstoffpartie
- Mahlprofil
- Extraktionstemperatur
- Haltezeit
- Mischintensität
- Wasserverhältnis
- Siebzustand
- Zulauftemperatur zum Separator
Schritt 3: Einen anlagenorientierten Enzymversuch durchführen
Der richtige Versuch sollte, wo möglich, in die vorhandene Ausrüstung passen. Er sollte produktionsrelevante Ergebnisse vergleichen, zum Beispiel:
- Milchausbeute pro Eingangsmasse
- Trockenheit und Erscheinungsbild des Presskuchens
- Fließverhalten der Slurry
- Sieblaufzeit
- Separatorstabilität
- Reinigungshäufigkeit
- Konsistenz von Charge zu Charge
Schritt 4: Gesamtwert für die Anlage bewerten
Ausbeute ist wichtig, aber nicht der einzige Wert. Eine Anlage kann auch profitieren von:
- Kürzeren Filtrationsverzögerungen
- Stabilerem Separatorbetrieb
- Geringerer Produktrückhaltung in Abfallströmen
- Weniger Bedienereingriffen
- Besser vorhersehbarer Standardisierung
- Verbessertem Durchsatz in Spitzenläufen
Wo Enzymereach ansetzt
Enzymereach unterstützt Kokosverarbeiter mit Enzymlösungen, die auf die Prioritäten der industriellen Kokosmilch- und Kokoscremeproduktion abgestimmt sind: Extraktion, Viskositätskontrolle, Unterstützung der Separation, Reduzierung der Filtrationslast und Chargenkonsistenz.
Wir helfen Produktionsteams zu bewerten, wo Enzyme in den Prozess gehören, welches Betriebsfenster praktikabel ist und welche Leistungsindikatoren wirtschaftlich relevant sind. Das Ziel ist einfach: mehr Wert aus demselben Kokosnusseinsatz zurückzugewinnen und gleichzeitig die Anlagenverfügbarkeit zu schützen.
Angebot anfordern
Wenn Ihre Anlage nasse Faser, hohe Sieblast, instabile Separation oder uneinheitliche Kokosmilchausbeute verzeichnet, kann Enzymereach helfen, den Verlustpunkt zu bewerten und einen für Ihre Linie geeigneten Enzymansatz zu empfehlen.
Fordern Sie ein Angebot über das Anfrageformular an und geben Sie Ihre Prozessstufe, Produkttyp und wichtigste Produktionsbeschränkung an.