Dónde se pierde rendimiento en la leche de coco: un mapa de pérdidas a nivel de planta
Para una planta de procesamiento de coco, la pérdida de rendimiento rara vez se debe a un único evento importante. Normalmente es una cadena de pequeñas pérdidas: cocos rechazados, masa espesa, células insuficientemente abiertas, tamices sobrecargados, crema atrapada en la fibra, separación inestable y producto retenido por viscosidad.
Enzymereach trabaja como proveedor de enzimas para plantas de procesamiento de coco que necesitan una extracción más controlada, un flujo más uniforme y un comportamiento de lote repetible sin convertir la línea en un proyecto de laboratorio. Este mapa de pérdidas está diseñado para equipos de producción, ingeniería, calidad y compras que buscan puntos prácticos para recuperar valor.
La versión corta: el rendimiento se pierde cuando el proceso deja de liberar, mover o separar eficientemente los sólidos del coco
El rendimiento de leche de coco depende de qué tan bien la planta pueda:
- Recibir materia prima consistente
- Exponer el tejido que contiene aceite y crema durante la reducción de tamaño
- Liberar el líquido atrapado en la fibra
- Mover la suspensión sin viscosidad excesiva
- Tamizar sin cegamiento de mallas
- Separar limpiamente la crema y las fases acuosas
- Aplicar tratamiento térmico sin crear inestabilidad aguas abajo
Las enzimas pueden apoyar varios de estos pasos al modificar los materiales de la pared celular vegetal que retienen líquido, generan viscosidad y aumentan la carga de filtración. Los mejores resultados se obtienen cuando el uso de enzimas se posiciona como una herramienta de control de proceso, no como un aditivo de último minuto.
1. Recepción: la pérdida de rendimiento empieza antes del primer corte
La variación del coco crudo genera la primera brecha de rendimiento. La madurez del fruto, el tiempo de almacenamiento, el espesor de la pulpa, la condición microbiológica y el grado de sequedad afectan el comportamiento de extracción.
Señales comunes de pérdida
- Alta variación en la humedad de la almendra
- Pulpa más quebradiza o excesivamente seca entrando a molienda
- Aumento de lotes fuera de especificación después de retrasos de almacenamiento
- Oscilación de lote a lote en sólidos de leche y recuperación de grasa
Puntos de control a nivel de planta
La recepción no solo debe clasificar los cocos por calidad visual. También debe ayudar a producción a predecir el comportamiento de extracción. Si el material más viejo o más seco se procesa con el mismo programa que el material más fresco, la planta puede observar mayor retención en fibra, suspensión más espesa y menor liberación de leche.
Visión de Enzymereach: el desempeño enzimático es más consistente cuando la variación de la materia prima es visible. Segmentar los lotes por comportamiento de proceso ayuda a las plantas a elegir la ventana de tratamiento adecuada en lugar de perseguir pérdidas de rendimiento después de la separación.
2. Desfibrado y descascarado: la pérdida mecánica se convierte en pérdida de proceso
El desfibrado y el descascarado no son puntos de aplicación de enzimas, pero influyen en la línea aguas abajo. La rotura excesiva, el material extraño o el manejo inconsistente de la pulpa pueden aumentar las pérdidas por selección y ralentizar la preparación de alimentación.
Dónde desaparece el rendimiento
- Pulpa que queda adherida a la cáscara
- Daño físico que causa recortes innecesarios
- Material extraño que aumenta el rechazo o el reproceso
- Alimentación irregular hacia el pelado fino y el lavado
Qué vigilar
Un pequeño aumento en pulpa descartada en esta etapa puede convertirse en un gran costo de producción durante una semana. Haga seguimiento de los contenedores de rechazo y de las pérdidas por recorte por turno, no solo por día, porque la técnica del operador y el estado del equipo suelen manifestarse como variación oculta de rendimiento.
3. Pelado fino y lavado: la limpieza superficial puede retirar material recuperable
El pelado fino es necesario para color y calidad, pero una remoción agresiva se lleva consigo pulpa de coco utilizable. El lavado también puede arrastrar partículas finas que de otro modo contribuirían a los sólidos extraíbles, especialmente cuando el manejo es brusco.
Señales comunes de pérdida
- Corrientes gruesas de residuo de pelado
- Pulpa blanca visible en el residuo de pelado
- Sólidos finos arrastrados en el agua de lavado
- Reducción de sólidos que entran a molienda pese a un peso de entrada normal
Verificación orientada a producción
Mida la relación entre el residuo de pelado y el rendimiento de leche extraída. Si el pelado se vuelve más estricto por quejas de color, la planta puede resolver un problema de calidad mientras crea una penalización de rendimiento mayor.
4. Trituración y molienda: el cuello de botella de apertura celular
La molienda es uno de los principales puntos de control mecánico en la extracción de leche de coco. Si la molienda es demasiado gruesa, el líquido permanece encerrado en el tejido. Si es demasiado fina, la planta puede generar una suspensión espesa que aumenta la carga de bombeo, el cegamiento de tamices y el estrés del separador.
Patrones de pérdida de rendimiento
- Partículas gruesas que salen de extracción aún ricas en crema
- Masa sobremolida que genera alta viscosidad
- Tamices que se cargan más rápido después de ajustes en el molino
- Torta de prensado o fibra agotada que aún se ve húmeda y cremosa
Dónde pueden ayudar las enzimas
El tratamiento enzimático puede ayudar a aflojar la estructura de la pared celular del coco, favoreciendo la liberación de líquido atrapado y reduciendo la resistencia que dificulta el movimiento de la masa. Esto es especialmente valioso cuando la planta intenta mejorar el rendimiento sin moler de forma tan agresiva que perjudique la filtración.
Mejor pregunta de producción: ¿estamos perdiendo rendimiento porque las células no están suficientemente abiertas, o porque la suspensión es demasiado difícil de separar después de abrirlas?
5. Extracción y mezcla: la recuperación depende del contacto, no solo de añadir agua
La eficiencia de extracción depende del perfil de temperatura, la proporción de agua, la intensidad de mezcla, el tiempo de contacto y la distribución de partículas. Más agua no siempre es la respuesta. Puede aumentar el volumen, diluir la corriente y sobrecargar la evaporación o estandarización aguas abajo.
Pérdidas de rendimiento ocultas
- Tiempo de contacto corto durante turnos de alto rendimiento
- Mezcla deficiente en tanques con zonas muertas
- Temperatura de suspensión inconsistente
- Leche recuperada diluida más allá de la economía objetivo
- Crema aún retenida en la fibra agotada
Oportunidad liderada por enzimas
Un paso enzimático controlado puede mejorar la extracción al hacer que la masa responda mejor durante la mezcla. El objetivo no es simplemente obtener un producto más fluido. El objetivo es una mejor liberación, menor resistencia en la suspensión y una alimentación más predecible hacia el tamizado y la separación.
6. Prensado: la torta húmeda es un informe de rendimiento en forma física
La fibra de coco agotada dice la verdad. Si la torta de prensado se ve cremosa, aceitosa o húmeda, la planta está enviando valor a residuos, alimento animal o corrientes de bajo valor.
Indicadores del mapa de pérdidas
- Alta humedad en la fibra descargada
- Residuo visible de leche blanca en la torta
- Aumento de presión de prensa sin mejor recuperación
- Limpieza frecuente de la prensa por compactación de fibra
Puntos de control prácticos
- Revise el tamaño de partícula de alimentación antes de culpar a la prensa
- Confirme la viscosidad de la masa antes de aumentar la presión
- Revise las condiciones de contacto enzimático antes del prensado
- Haga seguimiento de la condición de la torta por lote y por lote de materia prima
Prensar con más fuerza puede generar desgaste del equipo y aun así no recuperar la leche atrapada si la estructura de la masa es el verdadero cuello de botella.
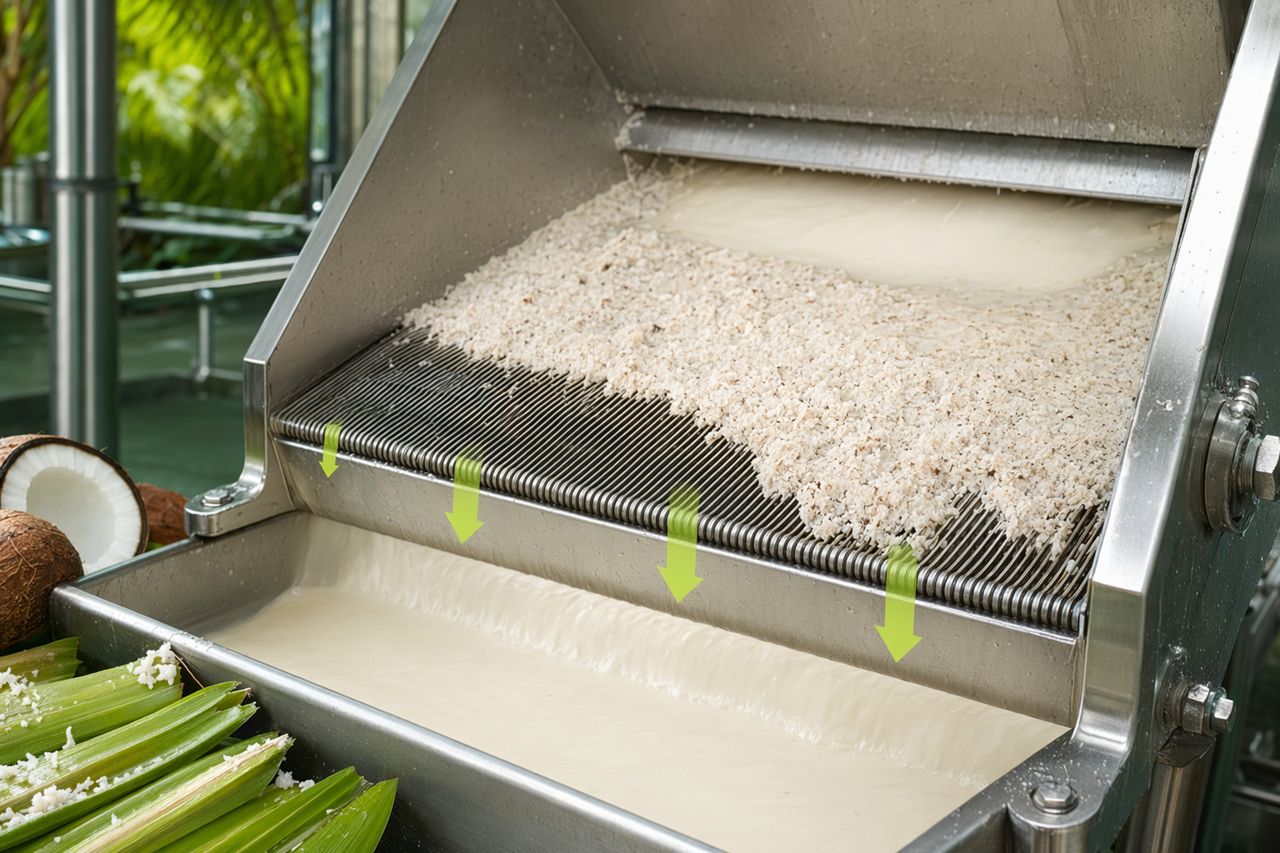
7. Tamizado y filtración: el cegamiento convierte el rendimiento en tiempo de inactividad
Los tamices y filtros protegen la calidad del producto, pero también pueden convertirse en puntos de pérdida de rendimiento. Cuando la fibra de coco, las partículas finas y los componentes viscosos sobrecargan el tamiz, la línea se ralentiza. Los operadores pueden derivar, diluir, recircular o detener para limpiar.
Síntomas comunes
- Tiempo corto de operación del tamiz
- Aumento de presión antes de la limpieza planificada
- Producto retenido en mantas de fibra
- Pérdidas excesivas por enjuague durante la limpieza
- Sólidos variables en la alimentación aguas abajo
Relevancia enzimática
Al ayudar a manejar el comportamiento de la fibra y la viscosidad de la suspensión, las enzimas pueden reducir la carga que llega al tamizado. Un mejor flujo puede significar menos leche retenida, menos interrupciones y una alimentación más consistente a los separadores.
8. Separación: la recuperación de crema depende de la consistencia de la alimentación
La separación centrífuga funciona mejor con una alimentación estable. Si cambian la viscosidad, la temperatura, la carga de partículas o la distribución de sólidos, la recuperación de crema se vuelve inconsistente. El rendimiento puede perderse como grasa en la fase acuosa o como producto retenido en lodos.
Vigile
- Inestabilidad de la capa de crema
- Exceso de sólidos en la descarga del separador
- Arrastre de grasa hacia la fase más ligera
- Limpieza frecuente del separador
- Oscilaciones de salida después de cambios de molienda aguas arriba
Principio de control
No se debe pedir a la separación que resuelva la inconsistencia aguas arriba. Una planta que estabiliza la preparación de la masa, el tratamiento enzimático, la carga de tamizado y la temperatura de alimentación le da al separador una mejor oportunidad de recuperar crema de forma predecible.
9. Procesamiento térmico: el calor fija tanto las mejoras como los errores
El procesamiento térmico protege la inocuidad y la vida útil, pero también puede magnificar problemas aguas arriba. Una alimentación con sólidos inestables, viscosidad excesiva o distribución de grasa inconsistente puede generar incrustaciones, quemado, estrés de sabor o variación de textura.
Problemas térmicos relacionados con el rendimiento
- Más producto retenido en intercambiadores de calor durante la limpieza
- Incrustaciones que acortan la duración de la corrida
- Aumento de reproceso por defectos de textura o separación
- Pérdida de producto durante transiciones de arranque y parada
Por qué importa el control enzimático aguas arriba
El paso enzimático debe diseñarse para apoyar la extracción y el flujo antes del tratamiento térmico. Una vez que el producto se procesa térmicamente, los problemas de liberación y viscosidad aguas arriba ya no son fáciles de corregir.
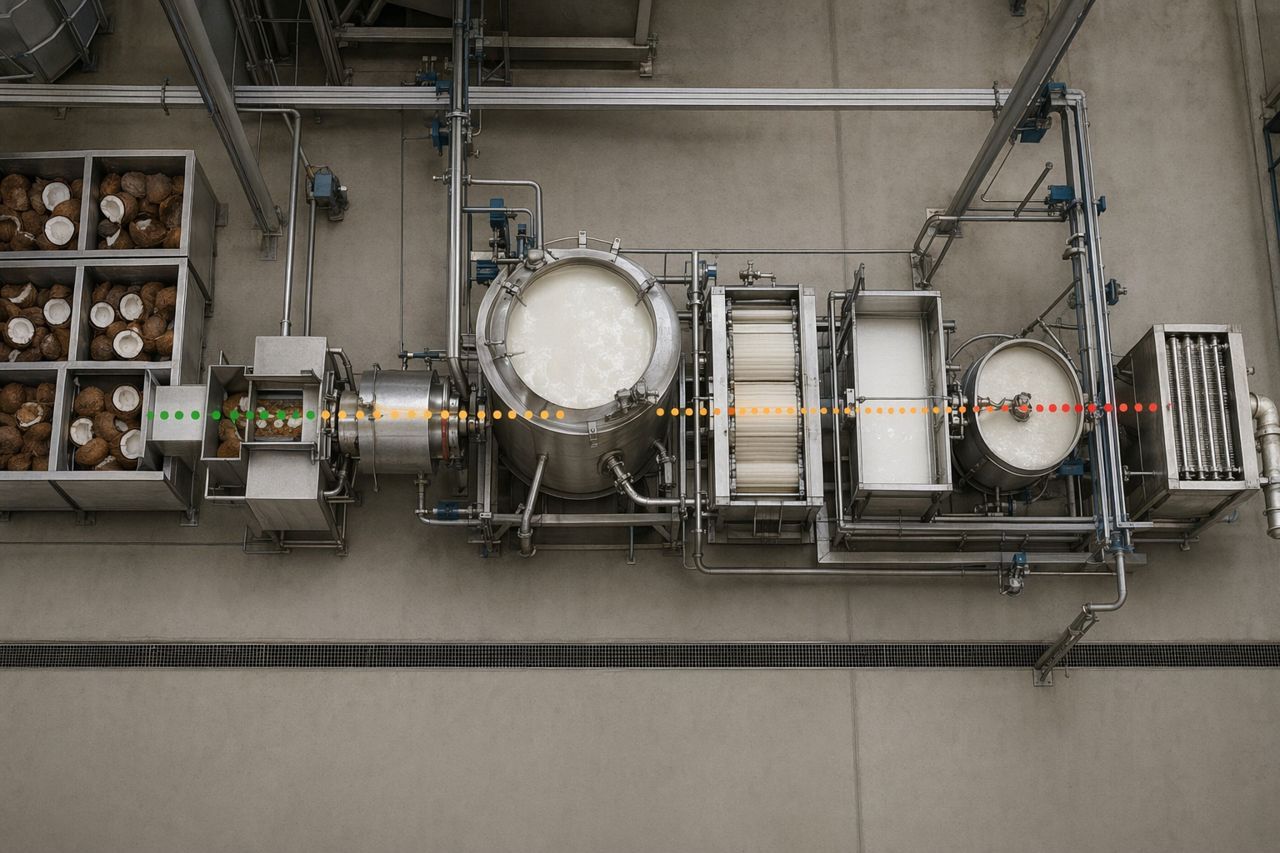
El mapa de pérdidas a nivel de planta
| Área de proceso | Pérdida típica de rendimiento | Impacto operativo | Oportunidad relacionada con enzimas |
|---|---|---|---|
| Recepción | Calidad variable de la almendra | Inconsistencia de lotes | Ajustar la ventana de tratamiento al comportamiento de la materia prima |
| Desfibrado y descascarado | Pulpa que queda atrás o es rechazada | Menor entrada utilizable | Mejorar los datos de selección aguas arriba para la planificación del proceso |
| Pelado fino y lavado | Exceso de recorte y pérdida de sólidos finos | Menos masa extraíble | Proteger la pulpa utilizable antes de la extracción |
| Molienda | Células insuficientemente abiertas o suspensión demasiado espesa | Menor liberación o mayor carga | Favorecer la liberación sin sobremolienda |
| Extracción | Crema retenida en la fibra | Menor recuperación de leche | Mejorar la degradación de paredes celulares y la liberación de líquido |
| Prensado | Torta húmeda y cremosa | Valor que sale en la corriente de residuos | Reducir la retención en fibra antes del prensado |
| Tamizado | Cegamiento y producto retenido | Tiempo de inactividad y pérdida por enjuague | Reducir la carga de filtración y estabilizar el flujo |
| Separación | Arrastre de grasa y pérdida en lodos | Rendimiento de crema variable | Alimentar separadores con viscosidad y sólidos más consistentes |
| Procesamiento térmico | Incrustaciones y reproceso | Corridas más cortas y pérdida de producto | Consolidar un proceso aguas arriba estable |
Cómo investigar la pérdida de rendimiento sin interrumpir la producción
Un proyecto práctico de rendimiento debe comenzar con un mapa controlado, no con una revisión completa de la línea.
Paso 1: defina la corriente de pérdida
Elija primero una corriente de pérdida medible:
- Torta de prensado húmeda
- Rechazo de tamiz
- Descarga del separador
- Pérdida en enjuague de limpieza
- Reproceso después del tratamiento térmico
Paso 2: conecte la pérdida con el comportamiento aguas arriba
Pregunte qué cambió antes de que apareciera la pérdida:
- Lote de materia prima
- Perfil de molienda
- Temperatura de extracción
- Tiempo de retención
- Intensidad de mezcla
- Proporción de agua
- Condición del tamiz
- Temperatura de alimentación al separador
Paso 3: realice una prueba enzimática alineada con la planta
La prueba adecuada debe adaptarse al equipo existente siempre que sea posible. Debe comparar resultados relevantes para producción, como:
- Rendimiento de leche por masa de entrada
- Sequedad y apariencia de la torta de prensado
- Comportamiento de flujo de la suspensión
- Tiempo de operación del tamiz
- Estabilidad del separador
- Frecuencia de limpieza
- Consistencia de lote a lote
Paso 4: evalúe el valor total para la planta
El rendimiento es importante, pero no es el único valor. Una planta también puede beneficiarse de:
- Menores retrasos de filtración
- Operación más estable del separador
- Menor retención de producto en corrientes de residuos
- Menos intervenciones de operadores
- Estandarización más predecible
- Mejor rendimiento operativo durante corridas pico
Dónde encaja Enzymereach
Enzymereach apoya a procesadores de coco con soluciones enzimáticas seleccionadas para las prioridades de producción industrial de leche de coco y crema de coco: extracción, control de viscosidad, apoyo a la separación, reducción de carga de filtración y consistencia de lotes.
Ayudamos a los equipos de producción a evaluar dónde encajan las enzimas en el proceso, qué ventana operativa es práctica y qué indicadores de desempeño importan comercialmente. El objetivo es simple: recuperar más valor de la misma entrada de coco mientras se protege el tiempo operativo de la planta.
Solicite una cotización
Si su planta observa fibra húmeda, alta carga en tamices, separación inestable o rendimiento inconsistente de leche de coco, Enzymereach puede ayudar a evaluar el punto de pérdida y recomendar un enfoque enzimático adecuado para su línea.
Solicite una cotización mediante el formulario del sitio e incluya su etapa de proceso, tipo de producto y principal restricción de producción.