Qualitätsmängel bei Kokosmilch: Sediment, ranzige Noten, Phasentrennung und Farbabweichungen
Für einen kokosverarbeitenden Betrieb ist die Qualität von Kokosmilch nicht nur eine sensorische Frage. Sie beeinflusst Liniengeschwindigkeit, Filtrationsdruck, Separatorverhalten, Füllgenauigkeit, Wärmeübertragungseffizienz, Kundenreklamationen und Freigabeentscheidungen.
Enzymereach arbeitet als Enzymlieferant für die Kokosverarbeitung mit einem konsequent produktionsorientierten Ansatz: Extrahierbarkeit verbessern, Viskosität steuern, vermeidbare Feststoffbelastung reduzieren und konsistente Chargen unterstützen, ohne dass Betreiber die gesamte Anlage neu auslegen müssen.
Dieses Fehlerlexikon richtet sich an Teams aus Qualitätssicherung, Produktion und technischem Einkauf, die sichtbare Mängel praxisnah mit wahrscheinlichen Prozessursachen und Korrekturmaßnahmen verknüpfen müssen.
So nutzen Sie dieses Fehlerlexikon
Wenn ein Qualitätsmangel bei Kokosmilch auftritt, sollte er nicht als Einzelfehler betrachtet werden. Die meisten Mängel entstehen aus einer Kette von Bedingungen:
- Reifegrad und Handhabung des Rohmaterials
- Mahlprofil des Kokoskerns
- Wasserverhältnis und Extraktionstemperatur
- Standzeit vor der Wärmebehandlung
- Enzymkontaktbedingungen, falls Enzyme eingesetzt werden
- Belastung von Separation und Filtration
- Homogenisierungseinstellungen
- Einfluss des thermischen Prozesses
- Sauerstoffeintrag bei der Verpackung
- Lagertemperatur und Lagerdauer
Ziel ist es, das Fehlermuster einzugrenzen, Freigabeentscheidungen abzusichern und den Prozess anzupassen, bevor das Problem zu einer wiederkehrenden Reklamation wird.
1. Sediment am Boden von Packungen oder Tanks
Erscheinungsbild
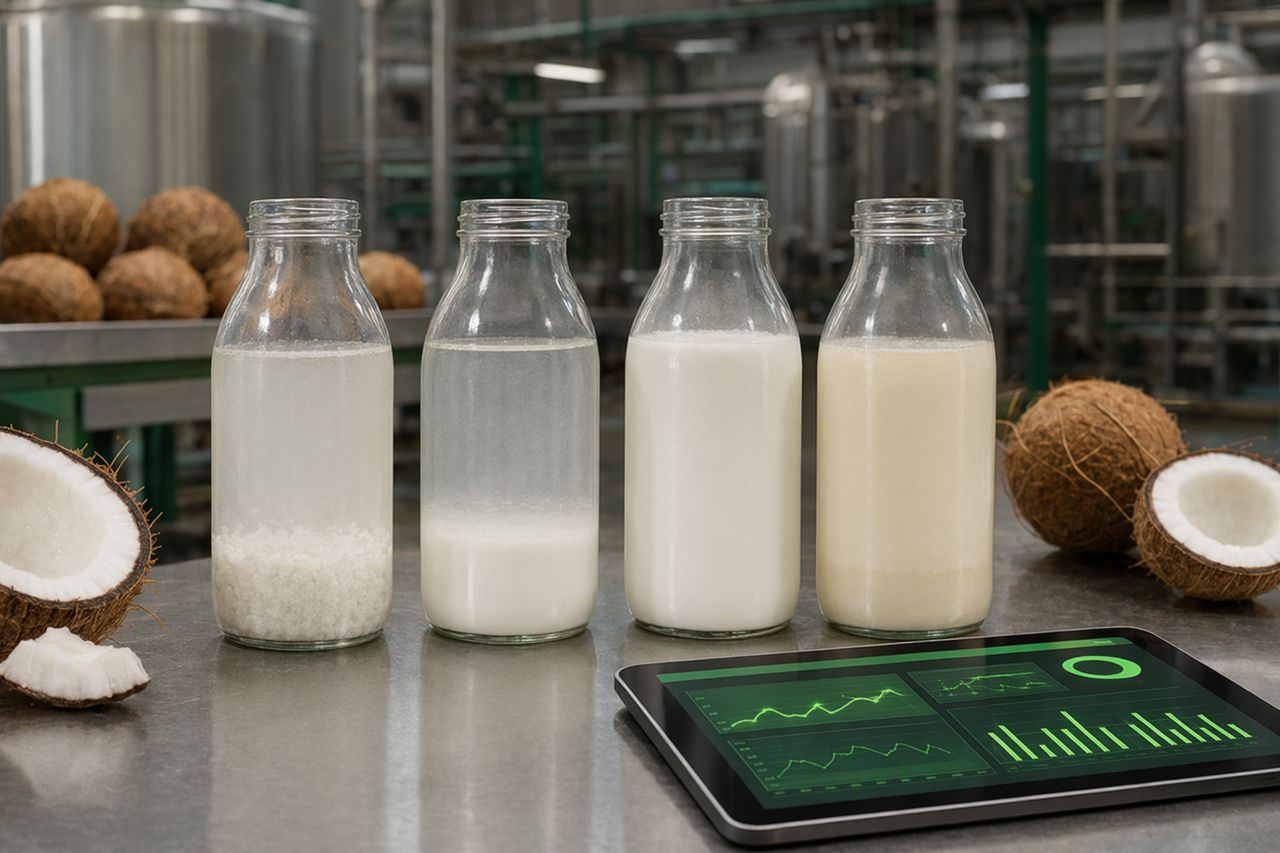
Sediment zeigt sich als helle, körnige, beige oder faserige Schicht am Boden einer Musterflasche, eines Containers oder einer Fertigpackung. In schweren Fällen lässt sich das Produkt ungleichmäßig ausgießen oder hinterlässt sichtbare Partikel auf Sieben und Filtern.
Warum es relevant ist
Sediment ist ein Qualitätssignal, das Käufer häufig als Hinweis auf schlechte Extraktion, schwache Filtration oder eine instabile Formulierung interpretieren. Im Betrieb kann es die nachgelagerte Filtrationsbelastung erhöhen, die Reinigungsfrequenz steigern und zu uneinheitlicher Feststoffübertragung zwischen Chargen führen.
Häufige Ursachen im Werk
- Grobe Mahlung oder ungleichmäßige Zerkleinerung des Kokoskerns
- Hoher Eintrag unlöslicher Fasern nach der Extraktion
- Schwache Separationseffizienz durch Viskosität oder Feststoffüberlastung
- Uneinheitliche Siebintegrität oder Bypass während der Filtration
- Zu aggressive Rührung, die abgesetzte Feinpartikel vor der Probenahme wieder verteilt
- Lange Standzeit, durch die schwere Partikel vor der Abfüllung absinken können
Wo Enzyme helfen können
Ein gezieltes Enzymprogramm kann helfen, die Kokosmatrix zu lockern und den Anteil extrahierbarer Bestandteile zu reduzieren, der in faserigen Feststoffen gebunden bleibt. Der praktische Nutzen liegt nicht nur in einer höheren Extraktion, sondern in einem besser beherrschbaren Slurry-Verhalten. Ein verbesserter Abbau struktureller Pflanzenbestandteile kann hartnäckige Feinpartikel reduzieren, eine sauberere Separation unterstützen und den Filtrationsdruck entlasten.
Was vor einer Rezepturänderung geprüft werden sollte
- Sediment aus Extraktionstank, Strom nach dem Separator und Fertigpackung vergleichen
- Zustand des Mahlwerksiebs und Gleichmäßigkeit der Partikelgröße prüfen
- Differenzdruck über Filter chargenweise erfassen
- Prüfen, ob Sediment bei langen Standzeiten zunimmt oder erst nach der Wärmebehandlung auftritt
- Bestätigen, ob das Sediment faserig, proteinartig, ölig oder mineralisch wirkt
Produktionshinweis
Gehen Sie nicht davon aus, dass jedes Sediment durch feinere Filtration entfernt werden kann. Feinere Filter können mehr Feststoffe zurückhalten, sie können aber auch den Durchsatz verringern, den Druck erhöhen und den Reinigungsaufwand steigern. Das Extraktionsverhalten upstream zu korrigieren, ist oft effizienter, als den Filter zum Korrekturpunkt des Prozesses zu machen.
2. Ranzige, seifige oder abgestandene Noten
Geruchs- oder Geschmacksprofil
Ranzige Defekte können sich als seifige, scharfe, fettige, abgestandene, kartonartige, bittere oder lackartige Noten zeigen. In Kokosmilch kann bereits ein schwaches Signal von Oxidation oder Lipolyse gegenüber dem erwarteten cremigen, frischen Profil deutlich auffallen.
Warum es relevant ist
Geschmacksabweichungen sind ein kommerzielles Risiko. Sie müssen während der Produktion nicht als sichtbarer Mangel auftreten, können aber nach der Distribution zu verzögerten Reklamationen führen. Ranzige Noten schaffen zudem Unsicherheit bei Haltbarkeitsaussagen und Kundenakzeptanz.
Häufige Ursachen im Werk
- Unzureichende Handhabung der Rohkokosnüsse vor der Verarbeitung
- Verlängerte Standzeit von geraspelter Kokosnuss oder Kokosmilch vor der Wärmebehandlung
- Hoher Sauerstoffeintrag bei Transfer, Mischen oder Lagerung
- Unwirksame Temperaturkontrolle während Zwischenstandzeiten
- Restaktivität von Lipasen aus Rohmaterial oder mikrobieller Belastung
- Unvollständige Reinigung von Leitungen, Tanks, Dichtungen oder Toträumen
- Oxidativer Stress durch übermäßigen Lufteintrag beim Pumpen oder Rühren
Wo Enzyme passen — und wo nicht
Enzyme für Extraktion und Textursteuerung sollten so ausgewählt und angewendet werden, dass sie die Prozessleistung unterstützen, ohne unerwünschte Geschmacksfreisetzung zu verursachen. Das Ziel ist kontrollierte Wirkung, nicht unkontrollierter Abbau. Enzymereach unterstützt Werke dabei, Enzymauswahl, Standzeit, thermischen Inaktivierungsschritt und das gewünschte sensorische Endprofil aufeinander abzustimmen.
Enzyme sind kein Ersatz für schlechte Rohmaterialhandhabung, langsame Hygienereaktion oder unkontrollierten Sauerstoffeintrag. Wenn ranzige Noten auftreten, sollte die erste Untersuchung Rohmaterialfrische, Zeit-Temperatur-Belastung und Sauerstoffkontrolle nach dem Prozess einschließen.
Was geprüft werden sollte
- Frischextrakt, Produkt nach der Wärmebehandlung und Rückstellmuster aus der Haltbarkeitsprüfung vergleichen
- Lagerdauer und Zustand der Kokosnüsse vor dem Mahlen prüfen
- Auf Lufteintrag an Pumpen, Bögen und Tankrückläufen achten
- Reinigungswirksamkeit auf fettberührten Oberflächen verifizieren
- Beobachten, ob die Note sofort auftritt oder sich während der Lagerung entwickelt
Produktionshinweis
Ranzigkeit ist häufig ein Zeitfehler. Ein Prozess, der bei der Abfüllung sauber schmeckt, kann später versagen, wenn Sauerstoffeintrag, Restaktivität oder mikrobieller Stress upstream nicht kontrolliert wurden.
3. Phasentrennung: Rahmschicht, wässrige Schicht oder Ringbildung
Erscheinungsbild
Kokosmilch kann oben einen Rahmpfropfen, darunter eine wässrige Schicht, schwimmende Fetttröpfchen, Ringbildung an der Packungsschulter oder sichtbare Instabilität nach der Lagerung zeigen. Eine gewisse Trennung ist in minimal stabilisierten Systemen zu erwarten, doch unkontrollierte Trennung schädigt das Vertrauen der Käufer.
Warum es relevant ist
Phasentrennung beeinflusst Ausgießverhalten, Erscheinungsbild, Dosierverhalten und die Weiterverarbeitung. Für Foodservice- und Industriekunden kann eine uneinheitliche Rahmverteilung Fettabgabe, Mundgefühl und Rezepturleistung verändern.
Häufige Ursachen im Werk
- Uneinheitliches Fett-Feststoff-Verhältnis zwischen Extraktionschargen
- Zu niedrige Viskosität, um Fett und Feinpartikel in Schwebe zu halten
- Homogenisierungsdruck oder -temperatur nicht an die Produktstruktur angepasst
- Protein- und Fasermatrix durch Hitze- oder pH-Stress gestört
- Schlechte Hydratation von Emulgatoren oder Stabilisatoren, sofern verwendet
- Überlastete Separationsanlagen oder uneinheitliche Rezirkulation
- Lange Lagerung unter Temperaturschwankungen
Wo Enzyme helfen können
In Kokosmilch können Enzymprogramme eine gleichmäßigere Extraktion unterstützen und dabei helfen, das pflanzliche Fasernetzwerk zu steuern, das Viskosität und Suspension beeinflusst. Der richtige Ansatz kann Chargenschwankungen reduzieren, die Homogenisierung und Separation schwerer beherrschbar machen.
Entscheidend ist die Balance. Zu geringe strukturelle Modifikation kann das Produkt mit faserigen Feststoffen belasten. Zu starke Modifikation kann das System ausdünnen oder das Mundgefühl verändern. Enzymereach konzentriert sich auf praxisnahe Prozessfenster, die Cremigkeit schützen und zugleich Fließ- und Separationsverhalten verbessern.
Was geprüft werden sollte
- Viskosität chargenweise mit der Standard-QC-Methode Ihres Werks verfolgen
- Trennung nach Heißabfüllung, Abkühlung und Lagersimulation vergleichen
- Homogenisierungstemperatur, Druckstabilität und Ventilzustand prüfen
- Extraktionswasserverhältnis und Feststoffübertrag kontrollieren
- Bestätigen, ob es sich um Fettabscheidung, Sedimentation oder beides handelt
Produktionshinweis
Phasentrennung wird selten durch nur eine Einstellung gelöst. Sie ist meist das kombinierte Ergebnis von Extraktion, Feststoffbelastung, Fetttröpfchengröße, Viskosität, Wärmehistorie und Lagerstress.
4. Farbabweichungen: Grau, Braun, Gelb oder stumpfes Erscheinungsbild
Erscheinungsbild
Farbabweichungen können als matter Grauton, bräunlicher Stich, gelblicher Farbstich, uneinheitlicher Farbton zwischen Chargen oder Nachdunkeln während der Lagerung auftreten. Bei hochwertiger Kokosmilch wird ein sauberes, cremiges und konsistentes Erscheinungsbild erwartet.
Warum es relevant ist
Farbe ist ein unmittelbares Signal für Kundenakzeptanz. Selbst wenn der Geschmack akzeptabel ist, können Farbabweichungen zu abgelehnten Lieferungen, zusätzlichen Fragen zum Analysenzertifikat und strengeren Kundenaudits führen.
Häufige Ursachen im Werk
- Alter, Reifegrad oder Eintrag von Schalen- bzw. Hautbestandteilen aus dem Rohmaterial
- Übermäßige Erhitzung oder lange thermische Belastung
- Oxidation während Standzeit und Transfer
- Metallkontakt oder schlechter Anlagenzustand in sensiblen Bereichen
- Schwebende Feinpartikel, die die Lichtreflexion verändern
- Bräunungsreaktionen, beschleunigt durch Zeit, Temperatur und Feststoffkonzentration
Wo Enzyme helfen können
Verbesserte Extraktion und Fasersteuerung können dazu beitragen, unkontrollierten Partikeleintrag zu verringern, der Opazität und Lichtstreuung beeinflusst. Ein saubererer, besser vorhersehbarer Extrakt lässt sich leichter standardisieren. Enzyme können jedoch Hitzeschäden oder schlechte Rohmaterialauswahl nicht rückgängig machen. Die besten Ergebnisse entstehen, wenn der Enzymeinsatz mit Rohmaterialklassifizierung, kontrollierter Erhitzung und engen Standzeiten kombiniert wird.
Was geprüft werden sollte
- Farbe vor und nach der Wärmebehandlung vergleichen
- Rohmaterial auf Testa, Schalenfragmente oder gealterte Kernbestandteile prüfen
- Verweilzeit in heißen Zonen überprüfen
- Sauerstoffeintrag in offenen Tanks oder turbulenten Rückläufen kontrollieren
- Bestätigen, ob die Farbabweichung sofort auftritt oder sich während der Lagerung entwickelt
Produktionshinweis
Farbabweichungen weisen häufig auf mangelnde Prozessdisziplin upstream hin. Wenn dieselbe Rezeptur über Schichten hinweg unterschiedliche Farbtöne erzeugt, sollten zuerst Rohmaterialhandhabung, Extraktionsbedingungen und thermische Belastung geprüft werden.
5. Viskositätsschwankungen zwischen Chargen
Erscheinungsbild
Eine Charge lässt sich problemlos pumpen und präzise abfüllen. Die nächste läuft dick, belastet Filter, verlangsamt den Wärmeaustausch oder verursacht Schaumbildung und Druckstöße. Eine weitere kann zu dünn werden und sich schnell trennen.
Warum es relevant ist
Viskosität ist eine Produktionsvariable, nicht nur ein sensorisches Merkmal. Sie beeinflusst Transferzeit, Pumpenlast, Separatoreffizienz, Filterstandzeit, Homogenisierungsverhalten und Füllgewichtsgenauigkeit.
Häufige Ursachen im Werk
- Schwankender Reifegrad und unterschiedliche Zusammensetzung des Kokoskerns
- Uneinheitliche Mahlgröße und Extraktionsintensität
- Uneinheitliche Extraktionstemperatur oder Kontaktzeit
- Feststoffeintrag aus Fasern und Feinpartikeln
- Abweichungen im Wasserverhältnis während Extraktion oder Standardisierung
- Unkontrollierte Enzymkontaktbedingungen
- Verzögerungen vor Wärmebehandlung oder Stabilisierung
Wo Enzyme helfen können
Ein gut ausgewähltes Enzymprogramm kann die Viskosität besser vorhersagbar machen, indem es die Pflanzenmatrix kontrolliert modifiziert. Für Produktionsteams liegt der Wert in stabilerem Fluss, geringerer Filtrationsbelastung und weniger Bedienereingriffen während Transfer und Separation.
Was geprüft werden sollte
- Viskosität mit Extraktionsausbeute, Filtrationsdruck und Separatorleistung korrelieren
- Prüfen, ob dicke Chargen auch mehr Sediment zeigen
- Zeit von der Extraktion bis zur Wärmebehandlung kontrollieren
- Bestätigen, dass Dosierung, Mischen und Temperaturbedingungen konsistent sind
- Bedienernotizen nach Schicht und Rohmateriallos vergleichen
Produktionshinweis
Viskositätskontrolle sollte an den tatsächlichen Engpass der Anlage gekoppelt sein. Das richtige Ziel ist nicht immer die niedrigste Viskosität, sondern die Viskosität, die stabile Extraktion, Separation, Wärmeübertragung und Endproduktqualität ermöglicht.
6. Filtrationsbelastung und kurze Filterlaufzeiten
Erscheinungsbild
Filter setzen früh zu, der Druck steigt schnell, der Durchfluss sinkt, die Reinigung wird häufiger notwendig, und Bediener kompensieren dies durch Verlangsamen der Linie oder erhöhen das Bypass-Risiko.
Warum es relevant ist
Filtrationsbelastung ist ein direktes Verfügbarkeitsthema. Sie erhöht Arbeitsaufwand, Wasserverbrauch, Reinigungschemie, Produktstandzeit und die Variation zwischen dem ersten und letzten Teil einer Charge.
Häufige Ursachen im Werk
- Hohe Belastung durch unlösliche Fasern aus der Extraktion
- Bildung feiner Partikel durch Übermahlung
- Unzureichende Vorsiebung vor feinerer Filtration
- Hohe Viskosität, die den Fluss durch das Filterbett reduziert
- Uneinheitliche Enzymwirkung oder unzureichendes Mischen
- Feststoffstöße aus Tankböden oder schlecht gesteuerten Transfers
Wo Enzyme helfen können
Enzyme können eine sauberere Extraktion unterstützen, indem sie verändern, wie Kokosfeststoffe Rahm und Flüssigkeit freisetzen. Das praktische Ziel ist eine geringere Belastung von Filtern und Separatoren, nicht lediglich ein anderer Laborwert. Wenn der vorgelagerte Slurry besser kontrolliert ist, kann die nachgelagerte Ausrüstung näher am Plan laufen.
Was geprüft werden sollte
- Druckanstiegskurve über den Filter während jeder Charge
- Feststoffprofil vor und nach der Vorsiebung
- Transferpraxis in der Nähe von Tankböden
- Ob Filterverblockung mit bestimmten Rohmateriallosen korreliert
- Reinigungsintervall und mögliche Abnahme des wiederhergestellten Durchflusses nach der Reinigung
Aufbau eines Korrekturmaßnahmenplans
Wenn Mängel wiederholt auftreten, nutzen Sie eine strukturierte Prüfung, statt ohne Aufzeichnungen jeweils nur eine Variable anzupassen.
Schritt 1: Ort des Mangels zuordnen
Identifizieren Sie, wo der Mangel zuerst auftritt:
- Nach dem Mahlen
- Nach der Extraktion
- Nach dem Enzymkontakt, falls verwendet
- Nach der Separation
- Nach der Filtration
- Nach der Wärmebehandlung
- Nach der Homogenisierung
- Nach der Lagerung
Schritt 2: Qualitätsdaten mit Produktionsdaten verknüpfen
Nützliche Korrelationen sind unter anderem:
- Sediment vs. Filtrationsdruck
- Viskosität vs. Separatorstabilität
- Geschmacksabweichung vs. Standzeit
- Farbabweichung vs. Wärmebelastung
- Phasentrennung vs. Fett- und Feststoffbalance
- Filterstandzeit vs. Rohmateriallos
Schritt 3: Prozessfenster bestätigen
Für enzymunterstützte Kokosverarbeitung sollte ein praktisches Betriebsfenster definiert werden für:
- Produkttemperatur während des Kontakts
- Mischqualität
- Kontaktzeit
- Reihenfolge der Zugabe
- Standzeit vor dem thermischen Schritt
- Kompatibilität mit Separation und Filtration
- Sensorisches Zielprofil des Endprodukts
Schritt 4: Im Anlagenmaßstab validieren
Ein Laborversuch kann die Auswahl leiten, doch das Anlagenverhalten bestimmt den Wert. Beobachten Sie Pumpenlast, Filterdruck, Separatorstabilität, Ausbeuteveränderung, Cremigkeit, Sediment und Stabilität der Fertigpackung.
Was Enzymereach Kokosmilchwerken bietet
Enzymereach unterstützt kokosverarbeitende Betriebe, die Enzymlösungen benötigen, die zu realen Produktionsgrenzen passen. Unser Fokus liegt nicht auf einem generischen Zutatenversprechen. Es geht darum, technische Teams und Einkaufsteams bei der Auswahl eines Enzymansatzes zu unterstützen, der zur Linie, zum Rohmaterial und zum Ziel des Endprodukts passt.
Wir unterstützen Werke bei der Bewertung von Enzymprogrammen für:
- Extraktion von Kokosmilch und Kokoscreme
- Viskositätskontrolle in Strömen mit hohem Feststoffgehalt
- Reduzierte Filtrationsbelastung
- Verbessertes Separationsverhalten
- Höhere Chargenkonsistenz
- Unterstützung stabiler, cremiger Produktprofile
- Praktische Integration in bestehende thermische und mechanische Prozessschritte
Die beste Enzymlösung ist die, die Ihre Bediener zuverlässig und konsistent fahren können.
Angebot anfordern
Wenn Ihr Werk Sediment, Phasentrennung, Viskositätsschwankungen, hohe Filtrationsbelastung oder uneinheitliche Kokosmilchqualität beobachtet, kann Enzymereach helfen, das Prozessziel zu prüfen und ein geeignetes Enzymprogramm zu empfehlen.
Nutzen Sie das Angebot anfordern-Formular vor Ort und geben Sie Produkttyp, aktuellen Prozessablauf, Hauptmangel und gewünschtes Produktionsergebnis an. Wir melden uns mit einem praxisnahen nächsten Schritt für die Bewertung.