椰奶品質缺陷:沉澱、油耗酸敗味、相分離與色澤偏移
對椰子加工廠而言,椰奶品質不只是感官問題。它會影響產線速度、過濾壓力、分離機表現、充填精準度、熱傳效率、客訴,以及放行決策。
Enzymereach 作為椰子加工用酵素供應商,以生產現場為優先:提升萃取效率、管理黏度、降低可避免的固形物負荷,並在不迫使操作人員重新設計整座工廠的前提下,協助維持批次穩定。
這份缺陷字典是為品保、生產與技術採購團隊而設計,協助以務實方式將可見缺陷與可能的製程原因、矯正措施連結起來。
如何使用這份缺陷字典
當椰奶缺陷出現時,應避免把它視為單點失效。多數缺陷都來自一連串條件的累積:
- 原料成熟度與處理方式
- 椰肉研磨型態
- 加水比例與萃取溫度
- 熱處理前的暫存時間
- 若有使用酵素,則包含酵素接觸條件
- 分離與過濾負荷
- 均質設定
- 熱製程影響
- 包裝時的氧氣暴露
- 儲存溫度與時間
目標是辨識缺陷模式、保護放行決策,並在問題變成重複性客訴之前調整製程。
1. 包裝或槽底沉澱
外觀特徵
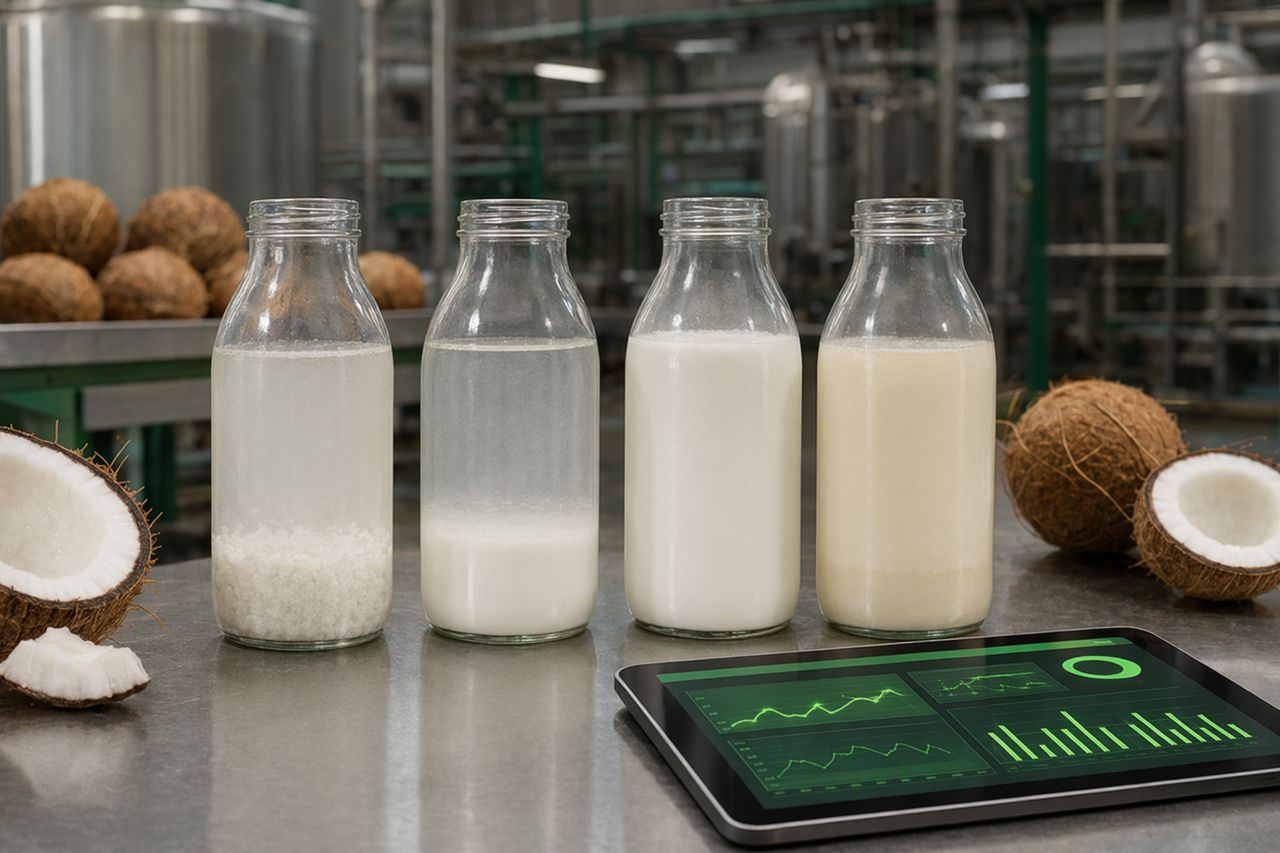
沉澱可能表現為樣品瓶、周轉桶或成品包裝底部的淡色、砂感、米 beige 色或纖維狀沉積層。嚴重時,產品倒出不均,或在濾網、篩網上留下可見顆粒。
為什麼重要
沉澱會形成一個品質訊號,買方常將其解讀為萃取不佳、過濾能力不足或配方不穩定。在生產端,它可能增加後段過濾負荷、提高清洗頻率,並造成批次之間固形物轉移不一致。
常見工廠原因
- 椰肉研磨過粗或粉碎不均
- 萃取後不溶性纖維帶入量高
- 黏度或固形物過載導致分離效率不足
- 濾網完整性不穩定,或過濾過程有旁通
- 過度劇烈攪拌,使已沉降細粉在取樣前重新分散
- 暫存時間過長,使重顆粒在充填前沉降
酵素可協助的地方
具針對性的酵素方案可協助鬆解椰子基質,降低被纖維固形物困住、原本可萃取物質的比例。實際效益不只是提高萃取率,而是讓漿料行為更容易控制。若能更有效分解植物結構性物質,就有機會減少難處理的細微固形物,支持更乾淨的分離,並降低過濾壓力。
改配方前應先檢查
- 比較萃取槽、分離機後段料液與成品包裝中的沉澱
- 檢查研磨機篩網狀況與粒徑一致性
- 依批次追蹤過濾器前後壓差
- 確認沉澱是在長時間暫存後惡化,還是只在熱處理後出現
- 確認沉澱性質是纖維性、蛋白性、油脂性,還是類礦物質
生產提示
不要假設所有沉澱都能靠更細的過濾移除。更細的濾材可能攔截更多固形物,但也可能降低產能、提高壓力並增加清洗需求。從上游改善萃取物的行為,通常比讓過濾器變成製程修正點更有效率。
2. 油耗酸敗、皂味或陳味
氣味或風味特徵
酸敗缺陷可能表現為皂味、尖銳油脂味、陳味、紙板味、苦味或油漆味。在椰奶中,即使是很小的氧化或脂解訊號,也會在原本應有的 creamy、新鮮風味中被明顯感知。
為什麼重要
風味偏移是商業風險。它在生產期間未必會呈現可見缺陷,卻可能在配送後引發延遲客訴。酸敗味也會讓保存期限宣稱與客戶接受度產生不確定性。
常見工廠原因
- 加工前原料椰子處理不當
- 椰肉刨絲或椰奶在熱處理前暫存過久
- 轉移、混合或儲存時氧氣暴露過高
- 中間暫存期間溫度控制不良
- 來自原料或微生物負荷的殘留脂肪酶活性
- 管線、槽體、墊圈或死角清洗不完全
- 泵送或攪拌時過度捲入空氣造成氧化壓力
酵素的適用範圍,以及不適用之處
用於萃取與質地控制的酵素,應經過適當選擇與應用,使其支持製程表現,同時不造成不希望出現的風味釋放。目標是受控作用,而不是失控分解。Enzymereach 協助工廠將酵素選型與暫存時間、熱殺滅步驟,以及目標成品感官 profile 對齊。
酵素不能取代不良的原料處理、緩慢的衛生處理反應,或未受控制的氧氣帶入。若出現酸敗味,首要調查應包含原料新鮮度、時間—溫度暴露,以及製程後氧氣控制。
應檢查項目
- 比較新鮮萃取液、熱處理後產品與留樣保存期限樣品
- 檢視研磨前椰子的儲存時間與狀態
- 檢查泵、彎管與槽體回流處是否有空氣捲入
- 驗證與脂肪接觸表面的清洗效果
- 監測該風味是立即出現,還是在儲存期間發展出來
生產提示
酸敗通常是時間型缺陷。若上游的氧氣暴露、殘留活性或微生物壓力未受控,即使產品在充填時風味乾淨,後續仍可能失敗。
3. 相分離:奶油層、水層或環狀沉積
外觀特徵
椰奶可能出現上層凝聚的 cream plug、下層水層、漂浮脂肪滴、包裝肩部環狀沉積,或儲存後可見不穩定。在低度穩定化系統中,某些分離是可預期的;但不受控制的分離會損害買方信心。
為什麼重要
相分離會影響倒出品質、外觀、定量表現,以及下游製造用途。對餐飲與工業買方而言,不一致的 cream 分布可能改變脂肪供應、口感與配方表現。
常見工廠原因
- 萃取批次之間脂肪與固形物比例不一致
- 黏度過低,無法懸浮脂肪與細微固形物
- 均質壓力或溫度未與產品結構匹配
- 蛋白質與纖維基質受熱或 pH 壓力破壞
- 若有使用乳化劑或穩定劑,其水合不良
- 分離設備過載或回流不一致
- 長時間儲存在溫度循環條件下
酵素可協助的地方
在椰奶中,酵素方案可支持更均勻的萃取,並協助管理會影響黏度與懸浮性的植物纖維網絡。正確做法能降低批次間波動,避免均質與分離變得更難控制。
關鍵在於平衡。結構改質不足時,產品可能帶有過重的纖維固形物;改質過度時,則可能使系統變稀或改變口感。Enzymereach 聚焦於務實的製程操作窗口,在改善流動性與分離行為的同時,保護 creamy 口感。
應檢查項目
- 使用工廠標準 QC 方法,逐批量測黏度趨勢
- 比較熱充填、冷卻與模擬儲存後的分離情形
- 檢視均質溫度、壓力穩定性與閥件狀況
- 檢查萃取加水比例與固形物帶入量
- 確認問題是脂肪分離、沉降,或兩者皆有
生產提示
相分離很少能靠單一設定解決。它通常是萃取、固形物負荷、脂肪滴粒徑、黏度、受熱歷程與儲存壓力共同造成的結果。
4. 色澤偏移:灰、褐、黃或黯淡外觀
外觀特徵
色澤偏移可能呈現黯淡灰色調、褐色調、偏黃、不批次之間色差,或儲存後變暗。高品質椰奶應具有乾淨、creamy 且一致的外觀。
為什麼重要
色澤是客戶接受度的快速判斷線索。即使風味可接受,色差仍可能導致交貨被拒、增加 COA 問題,並引發更嚴格的客戶稽核。
常見工廠原因
- 原料椰子的年齡、成熟度,或椰殼/椰皮帶入
- 加熱過度或熱暴露時間過長
- 暫存與轉移期間氧化
- 敏感區域金屬接觸或設備狀況不良
- 懸浮細微顆粒改變光反射
- 褐變反應因時間、溫度與固形物濃度而加速
酵素可協助的地方
改善萃取與纖維管理,有助於降低不受控顆粒帶入,而顆粒會影響不透明度與光散射。更乾淨、可預測的萃取液也更容易標準化。然而,酵素無法逆轉熱損傷或不良原料選擇。最佳效果來自於將酵素使用與原料分級、受控加熱及嚴格暫存時間整合。
應檢查項目
- 比較熱處理前後的色澤
- 檢查原料中是否帶入種皮、殼片或老化椰肉
- 檢視熱區停留時間
- 檢查開放槽或湍流回流處的氧氣暴露
- 確認色澤偏移是立即發生,還是在儲存期間出現
生產提示
色澤偏移通常指向上游紀律問題。若相同配方在不同班別產生不同色調,應先檢視原料處理、萃取條件與熱暴露。
5. 批次間黏度波動
外觀或操作特徵
某一批泵送順暢、充填準確;下一批卻變厚、增加過濾負荷、降低熱交換效率,或造成起泡與脈動。另有批次可能過稀,並快速分離。
為什麼重要
黏度是生產變數,不只是感官特性。它會影響轉移時間、泵負荷、分離機效率、濾材壽命、均質行為與充填重量一致性。
常見工廠原因
- 椰子成熟度與椰肉組成變動
- 研磨粒徑與萃取強度不均
- 萃取溫度或接觸時間不一致
- 纖維與細微顆粒造成固形物帶入
- 萃取或標準化期間加水比例漂移
- 酵素接觸條件未受控制
- 熱處理或穩定化前發生延遲
酵素可協助的地方
選型良好的酵素方案可透過受控方式改質植物基質,讓黏度更可預測。對生產團隊而言,其價值在於更穩定的流動性、降低過濾負擔,並減少轉移與分離期間操作人員介入。
應檢查項目
- 將黏度與萃取率、過濾壓力及分離機表現進行趨勢比對
- 檢視偏厚批次是否同時具有較高沉澱
- 檢查從萃取到熱處理的時間
- 確認投料、混合與溫度條件一致
- 比較不同班別與原料批號的操作紀錄
生產提示
黏度控制應連結到實際的工廠瓶頸。正確目標不一定是最低黏度,而是能讓萃取、分離、熱傳與成品品質穩定運作的黏度。
6. 過濾負荷與濾程過短
外觀或操作特徵
濾材過早阻塞,壓力快速上升,流量下降,清洗頻率增加,操作人員被迫降低產線速度,或增加旁通風險。
為什麼重要
過濾負荷直接影響稼動率。它會增加人力、用水、清洗藥劑、產品暫存時間,以及同一批次前段與後段之間的差異。
常見工廠原因
- 萃取造成不溶性纖維負荷過高
- 過度研磨產生細微顆粒
- 進入更細過濾前的預篩不足
- 高黏度降低料液通過濾床的流速
- 酵素作用不一致或混合不足
- 槽底固形物衝擊,或轉移管理不當
酵素可協助的地方
酵素可透過改變椰子固形物釋放 cream 與液體的方式,支持更乾淨的萃取。實際目標是降低過濾器與分離機的負擔,而不只是改變實驗室數字。當上游漿料更受控時,下游設備就能更接近計畫條件運轉。
應檢查項目
- 每批次過濾器壓力上升曲線
- 預篩前後的固形物 profile
- 接近槽底時的轉移操作方式
- 濾材阻塞是否與特定原料批號相關
- 清洗間隔,以及清洗後恢復流量是否下降
建立矯正措施計畫
當缺陷重複發生時,應使用結構化檢討,而不是在沒有紀錄的情況下一次只調整一個變數。
步驟 1:定位缺陷出現位置
辨識缺陷首次出現的環節:
- 研磨後
- 萃取後
- 若有使用酵素,則為酵素接觸後
- 分離後
- 過濾後
- 熱處理後
- 均質後
- 儲存後
步驟 2:將品質數據連結到生產數據
有用的關聯包括:
- 沉澱 vs. 過濾壓力
- 黏度 vs. 分離機穩定性
- 風味偏移 vs. 暫存時間
- 色澤偏移 vs. 熱暴露
- 相分離 vs. 脂肪與固形物平衡
- 濾材壽命 vs. 原料批號
步驟 3:確認製程操作窗口
對酵素輔助的椰子加工,需定義務實的操作窗口,包括:
- 接觸期間的產品溫度
- 混合品質
- 接觸時間
- 添加順序
- 熱處理步驟前的暫存時間
- 與分離、過濾的相容性
- 成品感官目標
步驟 4:以工廠規模驗證
小試可協助選型,但真正的價值取決於工廠實際表現。應觀察泵負荷、過濾壓力、分離機穩定性、萃取率變化、creamy 口感、沉澱,以及成品包裝穩定性。
Enzymereach 能為椰奶工廠帶來什麼
Enzymereach 支援需要酵素解決方案、且必須符合真實生產限制的椰子加工業者。我們的重點不是一般性的原料推介,而是協助技術與採購團隊選擇符合產線、原料與成品目標的酵素方法。
我們協助工廠評估以下酵素方案:
- 椰奶與高脂椰漿萃取
- 高固形物流中的黏度控制
- 降低過濾負荷
- 改善分離行為
- 提升批次一致性
- 支持穩定、creamy 的產品 profile
- 與既有熱製程與機械步驟務實整合
最好的酵素解決方案,是操作人員能穩定執行的方案。
索取報價
如果您的工廠正在面對沉澱、相分離、黏度波動、過濾負荷過重,或椰奶品質不一致等問題,Enzymereach 可協助檢視製程目標,並建議合適的酵素方案。
請使用網站上的索取報價表單,並提供產品類型、目前製程流程、主要缺陷與期望的生產結果。我們將以務實的下一步回覆,協助您進行評估。