Défauts de qualité du lait de coco : sédiments, notes rances, séparation de phases et dérive de couleur
Pour une usine de transformation de la noix de coco, la qualité du lait de coco n’est pas seulement une question sensorielle. Elle affecte la cadence de ligne, la pression de filtration, le comportement des séparateurs, la précision du remplissage, l’efficacité des échanges thermiques, les réclamations clients et les décisions de libération des lots.
Enzymereach intervient comme fournisseur d’enzymes pour la transformation de la noix de coco avec une approche centrée sur la production : améliorer l’extractibilité, maîtriser la viscosité, réduire la charge évitable en solides et soutenir la régularité des lots sans obliger les opérateurs à repenser toute l’usine.
Ce dictionnaire des défauts est conçu pour les équipes qualité, production et achats techniques qui ont besoin d’un moyen pratique de relier les défauts visibles aux causes process probables et aux actions correctives.
Comment utiliser ce dictionnaire des défauts
Lorsqu’un défaut apparaît dans le lait de coco, évitez de le traiter comme une défaillance isolée. La plupart des défauts proviennent d’un enchaînement de conditions :
- Maturité et manutention de la matière première
- Profil de broyage de l’amande de coco
- Ratio eau/matière et température d’extraction
- Temps d’attente avant traitement thermique
- Conditions de contact enzymatique, si des enzymes sont utilisées
- Charge de séparation et de filtration
- Paramètres d’homogénéisation
- Impact du traitement thermique
- Exposition à l’oxygène lors du conditionnement
- Température et durée de stockage
L’objectif est d’isoler le profil du défaut, de sécuriser les décisions de libération et d’ajuster le procédé avant que le problème ne devienne une réclamation récurrente.
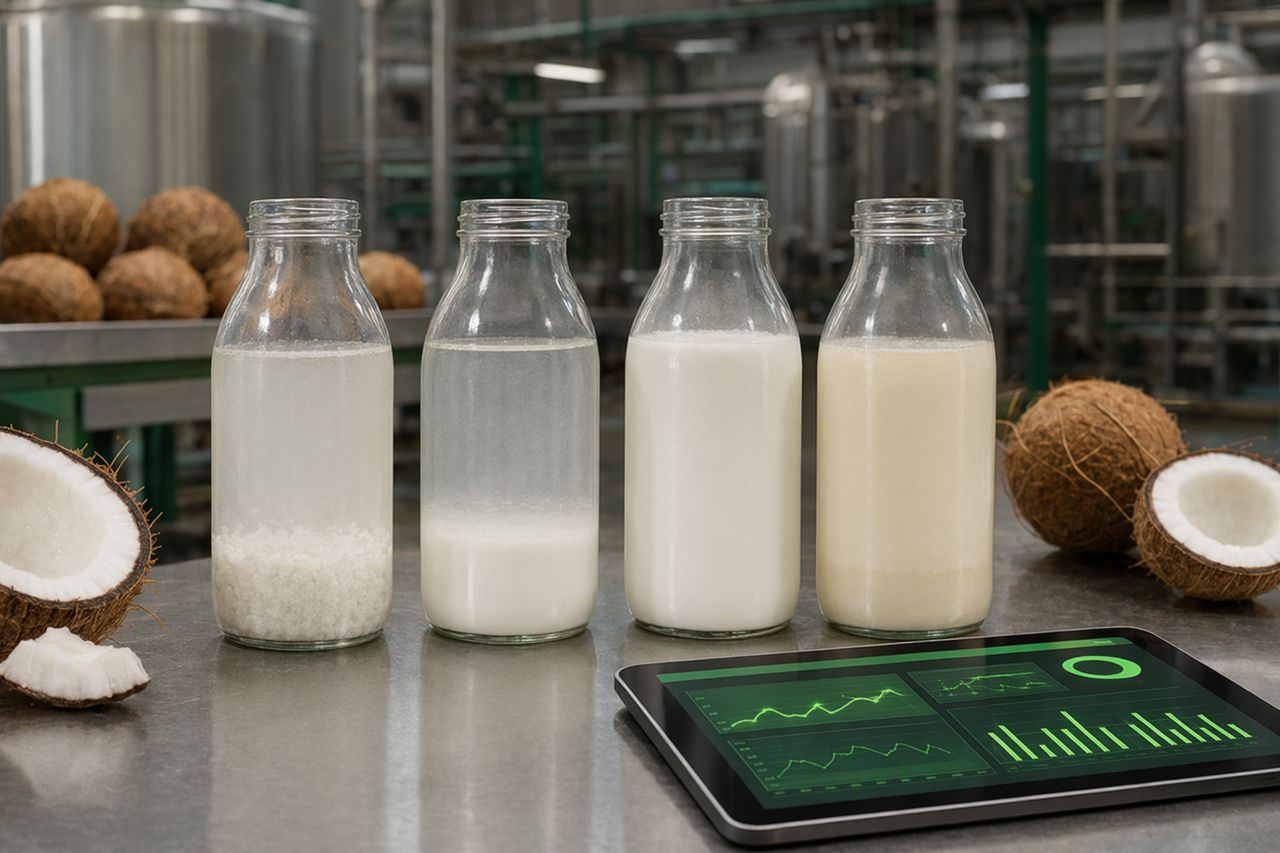
1. Sédiment au fond des emballages ou des cuves
Aspect du défaut
Le sédiment apparaît comme une couche pâle, granuleuse, beige ou fibreuse au fond d’un flacon échantillon, d’un conteneur ou d’un emballage fini. Dans les cas sévères, le produit s’écoule de manière irrégulière ou laisse des particules visibles sur les tamis et les filtres.
Pourquoi c’est important
Le sédiment envoie un signal qualité que les acheteurs interprètent souvent comme une mauvaise extraction, une filtration insuffisante ou une formulation instable. En production, il peut augmenter la charge de filtration en aval, accroître la fréquence de nettoyage et créer un transfert de solides irrégulier entre les lots.
Causes courantes en usine
- Broyage grossier ou réduction granulométrique irrégulière de l’amande de coco
- Entraînement élevé de fibres insolubles après extraction
- Efficacité de séparation insuffisante en raison de la viscosité ou d’une surcharge en solides
- Intégrité irrégulière des tamis ou dérivation pendant la filtration
- Agitation trop agressive qui remet les fines décantées en suspension avant l’échantillonnage
- Temps d’attente long permettant aux particules lourdes de se déposer avant le remplissage
Où les enzymes peuvent aider
Un programme enzymatique ciblé peut aider à assouplir la matrice de coco et à réduire la quantité de matière extractible piégée dans les solides fibreux. Le bénéfice pratique n’est pas seulement un meilleur rendement d’extraction ; c’est aussi un comportement de suspension plus maîtrisable. Une meilleure dégradation des matières végétales structurales peut réduire les fines solides difficiles, faciliter une séparation plus propre et alléger la pression de filtration.
Points à vérifier avant de modifier la recette
- Comparer le sédiment dans la cuve d’extraction, le flux après séparateur et l’emballage fini
- Examiner l’état de la grille du broyeur et la régularité de la taille des particules
- Suivre la pression différentielle des filtres par lot
- Vérifier si le sédiment s’aggrave lors des longues attentes ou seulement après traitement thermique
- Confirmer si le sédiment est fibreux, protéique, huileux ou de type minéral
Note de production
Ne supposez pas que tous les sédiments peuvent être éliminés par une filtration plus fine. Des filtres plus serrés peuvent retenir davantage de solides, mais ils peuvent aussi réduire le débit, augmenter la pression et accroître les besoins de nettoyage. Corriger le comportement de l’extrait en amont est souvent plus efficace que de faire du filtre le point de correction du procédé.
2. Notes rances, savonneuses ou rassies
Odeur ou goût observé
Les défauts de rancissement peuvent se présenter sous forme de notes savonneuses, piquantes, grasses, rassies, carton, amères ou évoquant la peinture. Dans le lait de coco, même un léger signal d’oxydation ou de lipolyse peut ressortir face au profil attendu, crémeux et frais.
Pourquoi c’est important
La dérive aromatique représente un risque commercial. Elle peut ne pas apparaître comme un défaut visible pendant la production, mais provoquer des réclamations différées après distribution. Les notes rances créent aussi une incertitude sur les revendications de durée de conservation et l’acceptation client.
Causes courantes en usine
- Mauvaise gestion de la noix de coco brute avant transformation
- Attente prolongée de la noix de coco râpée ou du lait de coco avant traitement thermique
- Forte exposition à l’oxygène pendant le transfert, le mélange ou le stockage
- Maîtrise insuffisante de la température pendant les attentes intermédiaires
- Activité lipasique résiduelle issue de la matière première ou de la charge microbienne
- Nettoyage incomplet des lignes, cuves, joints ou bras morts
- Stress oxydatif lié à une incorporation excessive d’air pendant le pompage ou l’agitation
Où les enzymes s’intègrent — et où elles ne s’intègrent pas
Les enzymes utilisées pour l’extraction et la maîtrise de la texture doivent être sélectionnées et appliquées de façon à soutenir la performance du procédé sans générer de libération aromatique indésirable. L’objectif est une action contrôlée, et non une dégradation incontrôlée. Enzymereach aide les usines à aligner le choix enzymatique avec le temps d’attente, l’étape thermique d’inactivation et le profil sensoriel fini recherché.
Les enzymes ne remplacent pas une mauvaise gestion de la matière première, une réponse sanitation trop lente ou une absorption d’oxygène non maîtrisée. Si des notes rances apparaissent, la première investigation doit inclure la fraîcheur de la matière première, l’exposition temps-température et le contrôle de l’oxygène après procédé.
Points à vérifier
- Comparer l’extrait frais, le produit après chauffage et les échantillons conservés pour suivi de durée de vie
- Examiner le temps et les conditions de stockage de la noix de coco avant broyage
- Rechercher l’entraînement d’air au niveau des pompes, coudes et retours de cuve
- Vérifier l’efficacité du nettoyage sur les surfaces en contact avec la matière grasse
- Suivre si la note apparaît immédiatement ou se développe pendant le stockage
Note de production
Le rancissement est souvent un défaut de timing. Un procédé dont le goût est propre au remplissage peut échouer plus tard si l’exposition à l’oxygène, l’activité résiduelle ou le stress microbien n’ont pas été maîtrisés en amont.
3. Séparation de phases : couche de crème, couche aqueuse ou formation d’un anneau
Aspect du défaut
Le lait de coco peut présenter un bouchon de crème en surface, une couche aqueuse en dessous, des gouttelettes de matière grasse flottantes, la formation d’un anneau au col de l’emballage ou une instabilité visible après stockage. Une certaine séparation est attendue dans les systèmes peu stabilisés, mais une séparation non maîtrisée nuit à la confiance des acheteurs.
Pourquoi c’est important
La séparation de phases affecte la qualité de versement, l’aspect, le comportement au dosage et l’utilisation en transformation aval. Pour les clients de la restauration et de l’industrie, une distribution irrégulière de la crème peut modifier l’apport en matière grasse, la sensation en bouche et la performance en recette.
Causes courantes en usine
- Équilibre matière grasse/solides irrégulier entre les lots d’extraction
- Viscosité trop faible pour maintenir la matière grasse et les fines solides en suspension
- Pression ou température d’homogénéisation mal adaptée à la structure du produit
- Matrice protéique et fibreuse perturbée par un stress thermique ou de pH
- Hydratation insuffisante des émulsifiants ou stabilisants, lorsqu’ils sont utilisés
- Équipements de séparation surchargés ou recirculation irrégulière
- Stockage prolongé avec cycles de température
Où les enzymes peuvent aider
Dans le lait de coco, les programmes enzymatiques peuvent soutenir une extraction plus homogène et aider à maîtriser le réseau de fibres végétales qui influence la viscosité et la suspension. La bonne approche peut réduire les variations d’un lot à l’autre qui rendent l’homogénéisation et la séparation plus difficiles à contrôler.
La clé est l’équilibre. Une modification structurale insuffisante peut laisser un produit chargé en solides fibreux. Une modification excessive peut fluidifier le système ou modifier la sensation en bouche. Enzymereach se concentre sur des fenêtres process pratiques qui protègent l’onctuosité tout en améliorant l’écoulement et le comportement à la séparation.
Points à vérifier
- Mesurer la tendance de viscosité lot par lot avec la méthode QC standard de votre usine
- Comparer la séparation après remplissage à chaud, refroidissement et simulation de stockage
- Examiner la température d’homogénéisation, la stabilité de pression et l’état des valves
- Vérifier le ratio d’eau d’extraction et l’entraînement de solides
- Confirmer si le problème est une séparation de matière grasse, une sédimentation, ou les deux
Note de production
La séparation de phases est rarement résolue par un seul réglage. Elle résulte généralement de la combinaison de l’extraction, de la charge en solides, de la taille des gouttelettes de matière grasse, de la viscosité, de l’historique thermique et du stress de stockage.
4. Dérive de couleur : aspect gris, brun, jaune ou terne
Aspect du défaut
La dérive de couleur peut se manifester par une teinte grise terne, une nuance brune, un reflet jaune, une couleur irrégulière entre lots ou un assombrissement après stockage. Dans un lait de coco premium, l’aspect attendu est net, crémeux et constant.
Pourquoi c’est important
La couleur est un signal d’acceptation client très rapide. Même lorsque la saveur est acceptable, une variation de couleur peut entraîner des refus de livraison, des questions supplémentaires sur le COA et des audits clients plus stricts.
Causes courantes en usine
- Âge, maturité ou entraînement de coque/peau de la noix de coco brute
- Chauffage excessif ou exposition thermique prolongée
- Oxydation pendant l’attente et le transfert
- Contact métallique ou mauvais état des équipements dans les zones sensibles
- Fines particules en suspension modifiant la réflexion de la lumière
- Réactions de brunissement accélérées par le temps, la température et la concentration en solides
Où les enzymes peuvent aider
Une meilleure extraction et une meilleure gestion des fibres peuvent aider à réduire l’entraînement particulaire non maîtrisé, qui influence l’opacité et la diffusion de la lumière. Un extrait plus propre et plus prévisible est plus facile à standardiser. Toutefois, les enzymes ne peuvent pas inverser les dommages thermiques ni compenser une mauvaise sélection de la matière première. Les meilleurs résultats sont obtenus lorsque l’utilisation enzymatique est intégrée au tri de la matière première, à un chauffage maîtrisé et à des temps d’attente stricts.
Points à vérifier
- Comparer la couleur avant et après traitement thermique
- Inspecter la matière première pour détecter l’entraînement de tégument, de fragments de coque ou d’amandes vieillies
- Examiner le temps de séjour dans les zones chaudes
- Vérifier l’exposition à l’oxygène dans les cuves ouvertes ou les retours turbulents
- Confirmer si la dérive de couleur est immédiate ou se développe pendant le stockage
Note de production
La dérive de couleur indique souvent un manque de discipline en amont. Si la même recette produit des teintes différentes selon les équipes, examinez d’abord la gestion de la matière première, les conditions d’extraction et l’exposition thermique.
5. Variations de viscosité entre lots
Aspect du défaut
Un lot se pompe facilement et se remplit avec précision. Le suivant est épais, charge les filtres, ralentit les échanges thermiques ou crée de la mousse et des à-coups. Un autre peut devenir trop fluide et se séparer rapidement.
Pourquoi c’est important
La viscosité est une variable de production, pas seulement une caractéristique sensorielle. Elle affecte le temps de transfert, la charge des pompes, l’efficacité des séparateurs, la durée de vie des filtres, le comportement à l’homogénéisation et la constance du poids de remplissage.
Causes courantes en usine
- Maturité et composition de l’amande de coco variables
- Taille de broyage et intensité d’extraction irrégulières
- Température d’extraction ou temps de contact incohérents
- Entraînement de solides issus des fibres et des fines particules
- Dérive du ratio d’eau pendant l’extraction ou la standardisation
- Conditions de contact enzymatique non maîtrisées
- Retards avant traitement thermique ou stabilisation
Où les enzymes peuvent aider
Un programme enzymatique bien sélectionné peut rendre la viscosité plus prévisible en modifiant la matrice végétale de manière contrôlée. Pour les équipes de production, la valeur réside dans un écoulement plus stable, une moindre contrainte de filtration et moins d’interventions opérateur pendant le transfert et la séparation.
Points à vérifier
- Suivre la viscosité par rapport au rendement d’extraction, à la pression de filtration et à la performance du séparateur
- Examiner si les lots épais présentent également davantage de sédiments
- Vérifier le temps entre extraction et traitement thermique
- Confirmer la régularité du dosage, du mélange et des conditions de température
- Comparer les notes opérateur par équipe et par lot de matière première
Note de production
La maîtrise de la viscosité doit être liée au goulot d’étranglement réel de l’usine. La bonne cible n’est pas toujours la viscosité la plus basse ; c’est celle qui permet une extraction, une séparation, un transfert thermique et une qualité de produit fini stables.
6. Charge de filtration et cycles de filtration courts
Aspect du défaut
Les filtres se colmatent rapidement, la pression augmente vite, le débit chute, le nettoyage devient plus fréquent et les opérateurs compensent en ralentissant la ligne ou en augmentant le risque de dérivation.
Pourquoi c’est important
La charge de filtration est un enjeu direct de disponibilité. Elle augmente la main-d’œuvre, l’eau, la chimie de nettoyage, le temps d’attente produit et les variations entre le début et la fin d’un lot.
Causes courantes en usine
- Charge élevée en fibres insolubles issue de l’extraction
- Génération de fines particules due à un surbroyage
- Pré-tamisage insuffisant avant filtration plus fine
- Viscosité élevée réduisant l’écoulement à travers le lit filtrant
- Action enzymatique irrégulière ou mélange insuffisant
- Chocs de solides provenant des fonds de cuve ou de transferts mal gérés
Où les enzymes peuvent aider
Les enzymes peuvent soutenir une extraction plus propre en modifiant la façon dont les solides de coco libèrent la crème et le liquide. L’objectif pratique est de réduire la contrainte sur les filtres et les séparateurs, et pas seulement d’obtenir un chiffre de laboratoire différent. Lorsque la suspension en amont est mieux maîtrisée, les équipements en aval peuvent fonctionner plus près du plan prévu.
Points à vérifier
- Courbe de montée en pression à travers le filtre pendant chaque lot
- Profil des solides avant et après pré-tamisage
- Pratiques de transfert à proximité des fonds de cuve
- Corrélation éventuelle du colmatage avec des lots précis de matière première
- Intervalle de nettoyage et toute baisse du débit restauré après nettoyage
Construire un plan d’action corrective
Lorsque les défauts se répètent, utilisez une revue structurée plutôt que d’ajuster une variable à la fois sans enregistrement.
Étape 1 : cartographier l’emplacement du défaut
Identifiez le point où le défaut apparaît pour la première fois :
- Après broyage
- Après extraction
- Après contact enzymatique, si utilisé
- Après séparation
- Après filtration
- Après traitement thermique
- Après homogénéisation
- Après stockage
Étape 2 : relier les données qualité aux données de production
Les corrélations utiles incluent :
- Sédiment vs pression de filtration
- Viscosité vs stabilité du séparateur
- Dérive aromatique vs temps d’attente
- Dérive de couleur vs exposition thermique
- Séparation de phases vs équilibre matière grasse et solides
- Durée de vie des filtres vs lot de matière première
Étape 3 : confirmer la fenêtre process
Pour la transformation de la noix de coco soutenue par des enzymes, définissez une fenêtre opératoire pratique pour :
- Température du produit pendant le contact
- Qualité du mélange
- Temps de contact
- Ordre d’ajout
- Temps d’attente avant l’étape thermique
- Compatibilité avec la séparation et la filtration
- Cible sensorielle du produit fini
Étape 4 : valider à l’échelle industrielle
Un essai au laboratoire peut guider la sélection, mais c’est le comportement en usine qui détermine la valeur. Surveillez la charge des pompes, la pression de filtration, la stabilité du séparateur, l’évolution du rendement, l’onctuosité, les sédiments et la stabilité de l’emballage fini.
Ce que Enzymereach apporte aux usines de lait de coco
Enzymereach accompagne les transformateurs de noix de coco qui ont besoin de solutions enzymatiques alignées sur les contraintes réelles de production. Notre approche n’est pas un argumentaire générique d’ingrédient. Elle consiste à aider les équipes techniques et achats à sélectionner une approche enzymatique adaptée à la ligne, à la matière première et à la cible de produit fini.
Nous aidons les usines à évaluer des programmes enzymatiques pour :
- L’extraction du lait de coco et de la crème de coco
- La maîtrise de la viscosité dans les flux à forte teneur en solides
- La réduction de la charge de filtration
- L’amélioration du comportement à la séparation
- Une meilleure constance des lots
- Le soutien de profils produit stables et crémeux
- L’intégration pratique avec les étapes thermiques et mécaniques existantes
La meilleure solution enzymatique est celle que vos opérateurs peuvent faire fonctionner de manière constante.
Demander un devis
Si votre usine observe des sédiments, une séparation de phases, des variations de viscosité, une forte charge de filtration ou une qualité irrégulière du lait de coco, Enzymereach peut vous aider à revoir la cible process et à recommander un programme enzymatique adapté.
Utilisez le formulaire sur site de demande de devis et indiquez votre type de produit, votre flux process actuel, le principal défaut observé et le résultat de production souhaité. Nous vous répondrons avec une prochaine étape pratique pour l’évaluation.