ココナッツミルクの品質不良:沈殿、酸敗臭、相分離、色調変化
ココナッツ加工工場にとって、ココナッツミルクの品質は官能面だけの問題ではありません。ライン速度、ろ過圧、セパレーターの挙動、充填精度、熱伝達効率、顧客クレーム、出荷判定にまで影響します。
Enzymereachは、ココナッツ加工向け酵素サプライヤーとして、生産現場を最優先に考えます。抽出性の向上、粘度管理、不要な固形分負荷の低減、そして工場全体の再設計をオペレーターに強いることなく、安定したバッチ生産を支援します。
この不良辞典は、目に見える不良と、想定される工程上の原因および是正措置を実務的に結び付けたいQA、生産、技術購買チーム向けに作成されています。
この不良辞典の使い方
ココナッツミルクの不良が発生した場合、それを単一箇所の不具合として扱うことは避けてください。多くの不良は、複数の条件が連鎖して発生します。
- 原料の熟度と取り扱い
- ココナッツ胚乳の粉砕状態
- 加水比率と抽出温度
- 熱処理前の保持時間
- 酵素を使用する場合の接触条件
- 分離およびろ過負荷
- 均質化条件
- 熱処理の影響
- 包装時の酸素曝露
- 保管温度と保管時間
目的は、不良パターンを切り分け、出荷判定を守り、問題が繰り返しのクレームになる前に工程を調整することです。
1. 包装またはタンク底部の沈殿
どのように見えるか
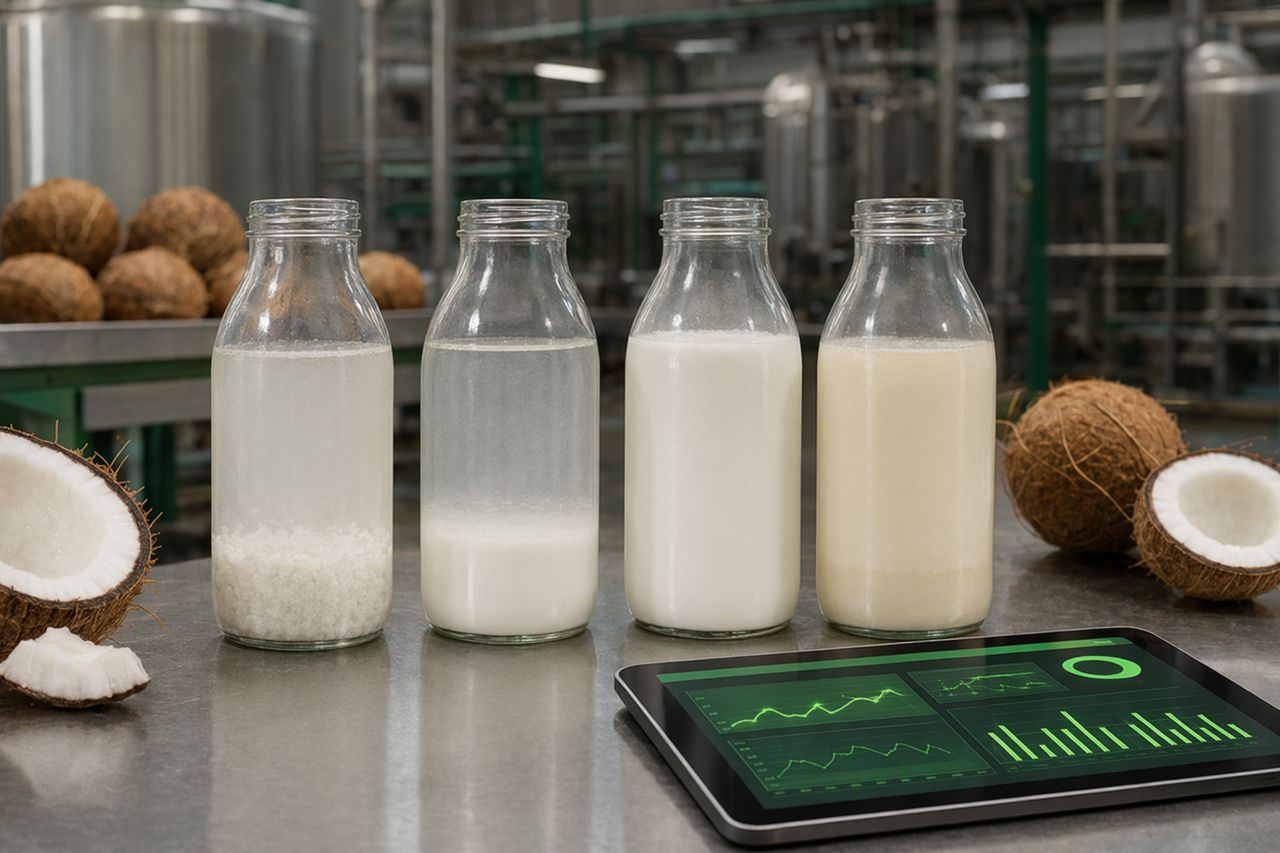
沈殿は、サンプルボトル、トート、または最終包装品の底に、淡色、ざらついた、ベージュ色、または繊維状の層として現れます。重度の場合、製品の注ぎ出しが不均一になったり、ストレーナーやスクリーン上に目に見える粒子が残ったりします。
なぜ重要か
沈殿は、購入者に対して抽出不良、ろ過不足、または配合の不安定さを示す品質シグナルになりがちです。操業面では、下流のろ過負荷を増やし、洗浄頻度を高め、バッチ間の固形分移行を不安定にする可能性があります。
工場でよく見られる原因
- ココナッツ胚乳の粗い粉砕または不均一な細断
- 抽出後の不溶性繊維の持ち越し量が多い
- 粘度または固形分過負荷による分離効率の低下
- ろ過時のスクリーン健全性不足またはバイパス
- サンプリング前に沈降した微粒子を再分散させる過度な撹拌
- 充填前に重い粒子が沈降する長時間保持
酵素が役立つポイント
目的に合った酵素プログラムは、ココナッツの組織マトリックスを緩め、繊維質固形分に閉じ込められた抽出可能成分を減らすのに役立ちます。実務上の利点は、単なる抽出率向上だけではありません。スラリー挙動をより制御しやすくすることです。植物由来の構造材をより適切に分解することで、扱いにくい微細固形分を減らし、よりクリーンな分離を支援し、ろ過圧を緩和できます。
レシピを変更する前に確認すべきこと
- 抽出タンク、セパレーター後の流れ、最終包装品の沈殿を比較する
- 粉砕機スクリーンの状態と粒度の一貫性を確認する
- バッチごとのフィルター差圧を追跡する
- 沈殿が長時間保持中に悪化するのか、熱処理後のみ悪化するのかを確認する
- 沈殿が繊維質、タンパク質性、油性、または鉱物様のものかを確認する
生産上の注意
すべての沈殿が、より細かいろ過で除去できるとは考えないでください。より細かいフィルターはより多くの固形分を捕捉できますが、同時に処理能力を下げ、圧力を上げ、洗浄負荷を高める可能性があります。上流で抽出挙動を改善する方が、フィルターを工程補正のポイントにするよりも効率的な場合が多くあります。
2. 酸敗臭、石けん様臭、または古い風味
どのようなにおい・味か
酸敗由来の不良は、石けん様、刺激的な脂肪臭、古い風味、段ボール様、苦味、または塗料様のノートとして現れることがあります。ココナッツミルクでは、ごくわずかな酸化や脂質分解の兆候でも、本来期待されるクリーミーでフレッシュなプロファイルに対して目立ちます。
なぜ重要か
風味の変化は商業上のリスクです。生産中に目に見える不良として現れない場合でも、流通後に遅れてクレームを引き起こす可能性があります。酸敗臭は、賞味期間の主張や顧客受容性にも不確実性をもたらします。
工場でよく見られる原因
- 加工前の生ココナッツの取り扱い不良
- すりおろしたココナッツまたはココナッツミルクを熱処理前に長時間保持すること
- 移送、混合、保管中の高い酸素曝露
- 中間保持中の温度管理不足
- 原料または微生物負荷に由来する残存リパーゼ活性
- ライン、タンク、ガスケット、デッドレッグの洗浄不足
- ポンプ移送または撹拌中の過度な空気巻き込みによる酸化ストレス
酵素が関与する範囲、関与しない範囲
抽出や食感制御に使用する酵素は、不要な風味放出を引き起こさずに工程性能を支えるよう、選定・適用する必要があります。目的は制御された作用であり、無制御な分解ではありません。Enzymereachは、保持時間、熱失活工程、求められる最終官能プロファイルに合わせて、工場が酵素選定を適合させる支援を行います。
酵素は、原料取り扱い不良、衛生対応の遅れ、または酸素取り込みの管理不足を補うものではありません。酸敗臭が発生した場合、最初の調査には、原料の鮮度、時間・温度曝露、処理後の酸素管理を含めるべきです。
確認すべきこと
- 新鮮な抽出液、加熱後製品、保管サンプルを比較する
- 粉砕前のココナッツ保管時間と保管状態を確認する
- ポンプ、曲がり部、タンク戻り部での空気巻き込みを確認する
- 脂肪接触面の洗浄有効性を検証する
- 不快なノートが直後に現れるのか、保管中に発現するのかを監視する
生産上の注意
酸敗は多くの場合、タイミングに起因する不良です。充填時にはクリーンな味に感じられる工程でも、上流で酸素曝露、残存活性、または微生物ストレスが制御されていなければ、後から不合格になることがあります。
3. 相分離:クリーム層、水層、またはリング形成
どのように見えるか
ココナッツミルクでは、上部にクリーム状の固まりができる、下部に水っぽい層ができる、脂肪滴が浮遊する、包装肩部にリングが形成される、または保管後に目に見える不安定化が起こることがあります。安定化を最小限にしたシステムではある程度の分離は想定されますが、制御不能な分離は購入者の信頼を損ないます。
なぜ重要か
相分離は、注ぎやすさ、外観、計量挙動、下流での製造利用に影響します。フードサービスおよび工業用途の購入者にとって、クリーム分布のばらつきは、脂肪供給量、口当たり、レシピ性能を変える可能性があります。
工場でよく見られる原因
- 抽出バッチ間で脂肪と固形分のバランスが不一致
- 脂肪および微細固形分を懸濁するには粘度が低すぎる
- 均質化圧力または温度が製品構造に合っていない
- 熱またはpHストレスによるタンパク質・繊維マトリックスの乱れ
- 乳化剤または安定剤を使用する場合の水和不足
- 分離装置の過負荷または再循環の不安定
- 温度変動下での長期保管
酵素が役立つポイント
ココナッツミルクでは、酵素プログラムにより、より均一な抽出を支援し、粘度と懸濁性に影響する植物繊維ネットワークを管理できます。適切なアプローチは、均質化や分離の制御を難しくするバッチ間変動を減らすのに役立ちます。
重要なのはバランスです。構造改質が不足すると、製品は繊維質固形分を多く含んだ重い状態になり得ます。一方、過度に改質すると、系が薄くなったり口当たりが変化したりする可能性があります。Enzymereachは、クリーミーさを守りながら流動性と分離挙動を改善する、実用的な工程条件幅に重点を置いています。
確認すべきこと
- 工場の標準QC方法で、バッチごとの粘度推移を測定する
- ホット充填後、冷却後、保管シミュレーション後の分離を比較する
- 均質化温度、圧力安定性、バルブ状態を確認する
- 抽出時の加水比率と固形分持ち越しを確認する
- 問題が脂肪分離なのか、沈降なのか、またはその両方なのかを確認する
生産上の注意
相分離が単一の設定だけで解決することはほとんどありません。通常は、抽出、固形分負荷、脂肪滴サイズ、粘度、加熱履歴、保管ストレスの複合的な結果です。
4. 色調変化:灰色、褐色、黄色、またはくすんだ外観
どのように見えるか
色調変化は、くすんだ灰色、褐色がかった色、黄色み、バッチ間の色むら、または保管後の暗色化として現れます。プレミアムなココナッツミルクでは、清潔感があり、クリーミーで、一貫した外観が期待されます。
なぜ重要か
色は顧客受容性を左右する迅速な判断材料です。風味が許容範囲であっても、色のばらつきは納品拒否、COAに関する追加質問、顧客監査の厳格化につながる可能性があります。
工場でよく見られる原因
- 生ココナッツの経時、熟度、または殻・種皮の混入
- 過度な加熱または長時間の熱曝露
- 保持および移送中の酸化
- 影響を受けやすい箇所での金属接触または設備状態不良
- 懸濁微粒子による光反射の変化
- 時間、温度、固形分濃度によって促進される褐変反応
酵素が役立つポイント
抽出と繊維管理を改善することで、不透明度や光散乱に影響する制御不能な粒子持ち越しを減らすのに役立ちます。よりクリーンで予測しやすい抽出液は、標準化しやすくなります。ただし、酵素は熱ダメージや不適切な原料選定を元に戻すことはできません。最良の結果は、酵素使用を原料選別、制御された加熱、厳密な保持時間管理と組み合わせた場合に得られます。
確認すべきこと
- 熱処理前後の色を比較する
- 原料に種皮、殻片、または経時した胚乳の混入がないか確認する
- 高温ゾーンでの滞留時間を確認する
- 開放タンクまたは乱流の戻りラインでの酸素曝露を確認する
- 色調変化が直ちに発生するのか、保管中に進行するのかを確認する
生産上の注意
色調変化は、多くの場合、上流管理の乱れを示します。同じレシピでシフトごとに異なる色調が出る場合、まず原料取り扱い、抽出条件、熱曝露を確認してください。
5. バッチ間の粘度変動
どのように見えるか
あるバッチはスムーズにポンプ移送でき、正確に充填できます。次のバッチでは粘度が高く、フィルターに負荷がかかり、熱交換が遅くなり、発泡や脈動が発生します。さらに別のバッチでは薄くなりすぎ、すぐに分離することがあります。
なぜ重要か
粘度は官能特性だけでなく、生産上の変数です。移送時間、ポンプ負荷、セパレーター効率、フィルター寿命、均質化挙動、充填重量の一貫性に影響します。
工場でよく見られる原因
- ココナッツの熟度および胚乳組成のばらつき
- 粉砕サイズと抽出強度の不均一
- 抽出温度または接触時間の不一致
- 繊維および微粒子由来の固形分持ち越し
- 抽出または標準化中の加水比率の変動
- 酵素接触条件の管理不足
- 熱処理または安定化前の遅延
酵素が役立つポイント
適切に選定された酵素プログラムは、植物マトリックスを制御された形で改質することで、粘度をより予測しやすくできます。生産チームにとっての価値は、より安定した流動、ろ過負荷の低減、移送および分離中のオペレーター介入の削減です。
確認すべきこと
- 粘度を、抽出収率、ろ過圧、セパレーター性能と照合して傾向管理する
- 粘度が高いバッチで沈殿も多いかを確認する
- 抽出から熱処理までの時間を確認する
- 添加量、混合、温度条件が一貫していることを確認する
- シフト別および原料ロット別のオペレーター記録を比較する
生産上の注意
粘度管理は、実際の工場ボトルネックに結び付けるべきです。正しい目標は必ずしも最も低い粘度ではありません。安定した抽出、分離、熱伝達、最終製品品質を可能にする粘度です。
6. ろ過負荷とフィルター運転時間の短縮
どのように見えるか
フィルターが早期に目詰まりし、圧力が急上昇し、流量が低下し、洗浄頻度が増え、オペレーターはライン速度を落とす、またはバイパスリスクを高めることで対応せざるを得なくなります。
なぜ重要か
ろ過負荷は稼働率に直結する問題です。人件費、水、洗浄薬剤、製品保持時間を増やし、バッチの最初と最後でばらつきを生みます。
工場でよく見られる原因
- 抽出由来の不溶性繊維負荷が高い
- 過粉砕による微粒子の発生
- より細かいろ過前の予備スクリーン不足
- 高粘度によりフィルターベッドの通液性が低下
- 酵素作用の不安定または混合不足
- タンク底部または不適切に管理された移送による固形分ショック
酵素が役立つポイント
酵素は、ココナッツ固形分がクリームや液体を放出する挙動を変えることで、よりクリーンな抽出を支援できます。実務上の目標は、単にラボ数値を変えることではなく、フィルターとセパレーターへの負担を下げることです。上流のスラリーがより制御されると、下流設備を計画に近い状態で運転できます。
確認すべきこと
- 各バッチにおけるフィルター差圧の上昇曲線
- 予備スクリーン前後の固形分プロファイル
- タンク底部付近での移送方法
- フィルター目詰まりが特定の原料ロットと相関するかどうか
- 洗浄間隔、および洗浄後の流量回復に低下がないか
是正措置計画の立て方
不良が繰り返される場合は、記録なしに1つの変数だけを調整するのではなく、構造化されたレビューを行ってください。
ステップ1:不良の発生位置を特定する
不良が最初に現れる場所を特定します。
- 粉砕後
- 抽出後
- 酵素接触後(使用している場合)
- 分離後
- ろ過後
- 熱処理後
- 均質化後
- 保管後
ステップ2:品質データと生産データを結び付ける
有用な相関には次のようなものがあります。
- 沈殿 vs. ろ過圧
- 粘度 vs. セパレーター安定性
- 風味変化 vs. 保持時間
- 色調変化 vs. 熱曝露
- 相分離 vs. 脂肪・固形分バランス
- フィルター寿命 vs. 原料ロット
ステップ3:工程条件幅を確認する
酵素を活用したココナッツ加工では、次の項目について実用的な運転条件幅を定義します。
- 接触中の製品温度
- 混合品質
- 接触時間
- 添加順序
- 熱処理工程前の保持時間
- 分離およびろ過との適合性
- 最終製品の官能目標
ステップ4:工場スケールで検証する
ベンチ試験は選定の指針になりますが、価値を決めるのは工場での挙動です。ポンプ負荷、ろ過圧、セパレーター安定性、収率変動、クリーミーさ、沈殿、最終包装品の安定性を確認してください。
Enzymereachがココナッツミルク工場にもたらす価値
Enzymereachは、実際の生産制約に合った酵素ソリューションを必要とするココナッツ加工メーカーを支援します。私たちの重点は、汎用的な原料提案ではありません。技術チームおよび購買チームが、ライン、原料、最終製品目標に適合する酵素アプローチを選定できるよう支援することです。
当社は、次のような用途で酵素プログラムの評価を支援します。
- ココナッツミルクおよびココナッツクリームの抽出
- 高固形分ストリームにおける粘度管理
- ろ過負荷の低減
- 分離挙動の改善
- バッチ一貫性の向上
- 安定したクリーミーな製品プロファイルの支援
- 既存の熱処理工程および機械的工程との実用的な統合
最良の酵素ソリューションとは、オペレーターが一貫して運用できるものです。
見積依頼
貴工場で沈殿、相分離、粘度変動、重いろ過負荷、またはココナッツミルク品質のばらつきが発生している場合、Enzymereachは工程目標の確認と適切な酵素プログラムの推奨を支援できます。
サイト内の見積依頼フォームを使用し、製品タイプ、現在の工程フロー、主な不良、希望する生産上の成果をご記入ください。評価に向けた実用的な次のステップをご提案します。